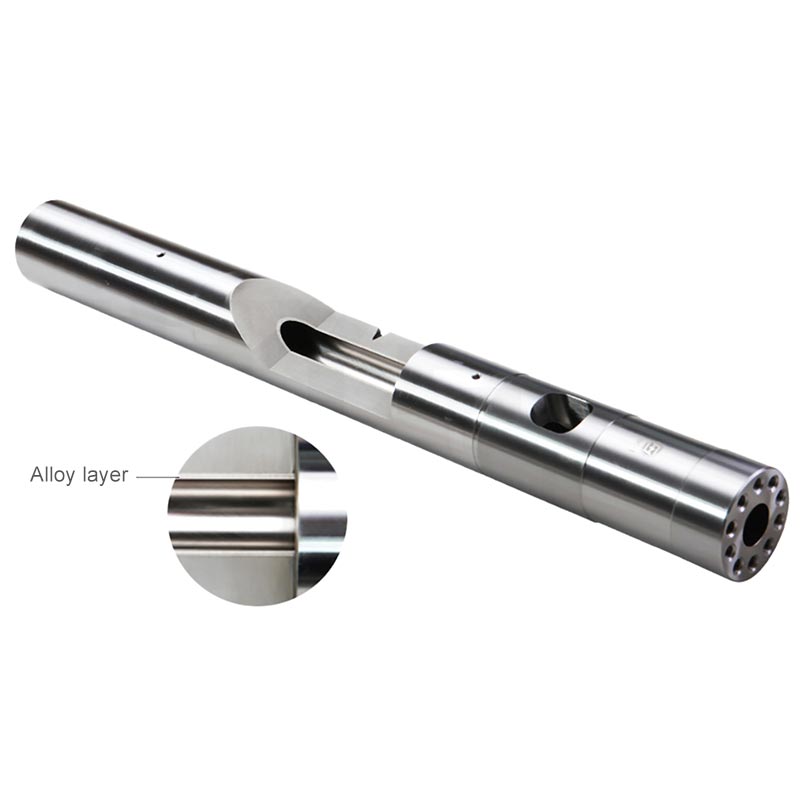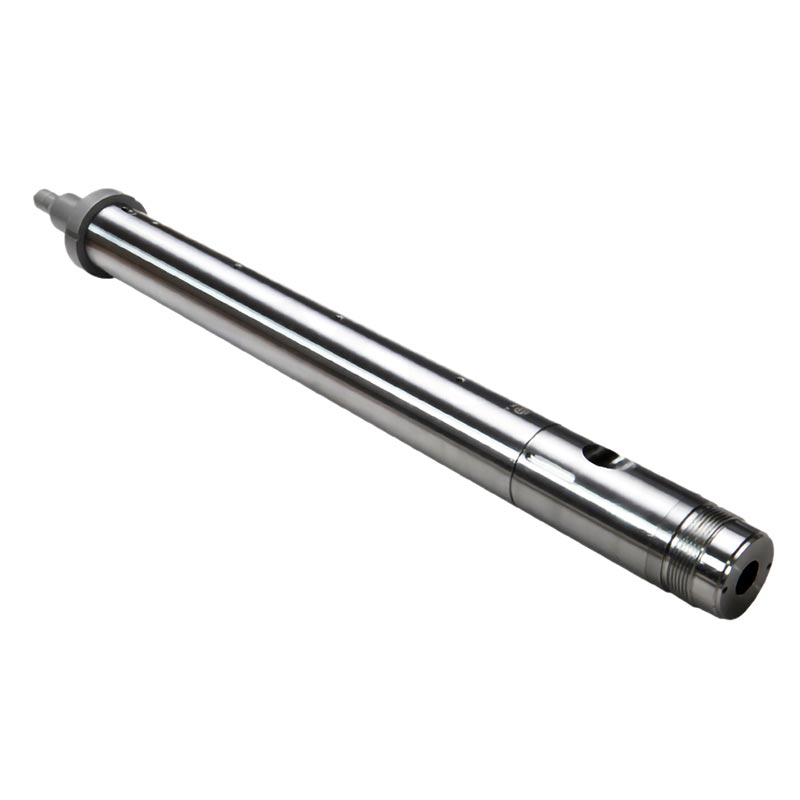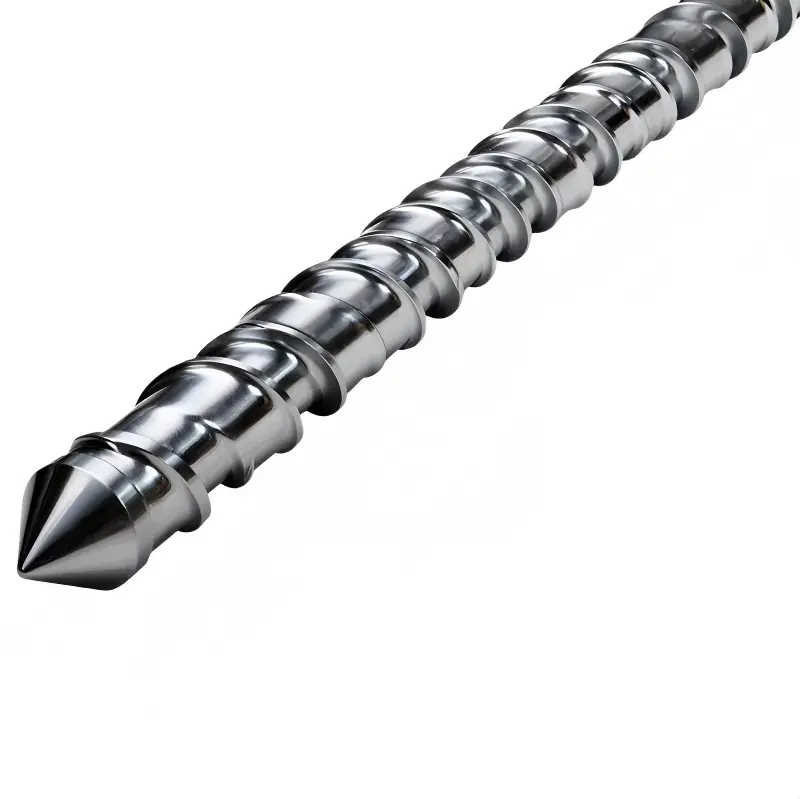
PVC enkele schroefvat
Wereldwijde pijp- en profielextruders die een premium Pvc Single Screw Barrel-eenheid willen kopen, vertrouwen op de HAPPY PLASTICS-fabriek om thermische ontleding en uitgassingsfouten te elimineren. Onze gespecialiseerde metallurgie is bestand tegen agressieve zoutzuurcorrosie, waardoor het schrootpercentage met 22% wordt verlaagd tijdens producties met hoge vulstoffen.
Door te kopen bij een ervaren China Pvc Single Screw Barrel-fabrikant en -leverancier kunnen extrusiefabrieken de dimensionale stabiliteit behouden tijdens langdurige continue productie. HAPPY PLASTICS integreert nauwkeurig inwendig honen en geavanceerd centrifugaal bimetaalgieten om op elkaar afgestemde schroef- en cilindersets te leveren die bestand zijn tegen zware calciumcarbonaatbelasting en materiaaldegradatie zwarte en gele vlekken elimineren.
Technische specificaties en productieprecisie
Om snelle mechanische slijtage en chemische corrosie tijdens langdurige PVC-extrusieverwerking bij hoge temperaturen te voorkomen, hanteert HAPPY PLASTICS Pvc Single Screw Barrel ultrastrenge bewerkingstolerantienormen:
• Basismateriaal:Hoogwaardig 38CrMoAlA-gelegeerd staal, verwerkt door vacuümontgassing en 72 uur diep gasnitreren, met een effectieve geharde laagdiepte van 0,5 mm - 0,7 mm.
• Versterking van legering op schroefoppervlak:De schroefvluchtkammen zijn gelast met een 2,0 mm dikke legeringslaag op nikkelbasis gemengd met wolfraamcarbidedeeltjes, oppervlaktehardheid tot 58-62 HRC.
• Bimetaalvoering:De binnenwand van de loop is voorzien van centrifugaal gegoten Fe-Cr-Ni-B-legeringsvoering met een dikte van 2,5 mm - 3,0 mm, met uitstekende anti-schuur- en anti-slijtageprestaties.
• Hoge precisie concentriciteit:De concentriciteit tussen de buitencirkel van de schroef en de schroefwortel wordt binnen 0,015 mm geregeld, waardoor ongelijkmatige spelingwrijving en abnormale slijtage van de apparatuur worden vermeden.
Hoe passen we schroefontwerpen aan aan verschillende PVC-formuleringen?
Universele standaard extruderschroef en cilinder kunnen zich niet aanpassen aan smeltveranderingen veroorzaakt door verschillende PVC-stabilisatorformules. Het aanpassen van de exclusieve Pvc Single Screw Barrel volgens uw daadwerkelijke productieformule voorkomt effectief thermische degradatie van het materiaal en vroegtijdig falen van onderdelen:
Hoogvullende stijve PVC-formuleringen
Minerale vulstoffen met een hoog gehalte aan calciumcarbonaat zullen de schroefcompressiesecties ernstig schuren en slijten. We gebruiken bimetaalbekledingsversterking over het volledige oppervlak voor schroefvluchten en matchen een volledig met wolfraamcarbide beklede cilinder om een stabiele extrusiespeling en stabiele productieprestaties op de lange termijn te behouden.
PVC-mengsels met vloeibaar tin
Nieuwe milieuvriendelijke stabilisatoren zullen de hechting tussen de PVC-smelt en het metalen oppervlak veranderen, waardoor de smelt gemakkelijk aan de schroefwortel blijft plakken en verkoling ontstaat. Ons team optimaliseert de structuur van de schroefvlucht en voegt een hardverchroomde laag van meer dan 0,05 mm toe op het schroefoppervlak om een soepele smeltontkisting te realiseren en te voorkomen dat materiaal blijft kleven.
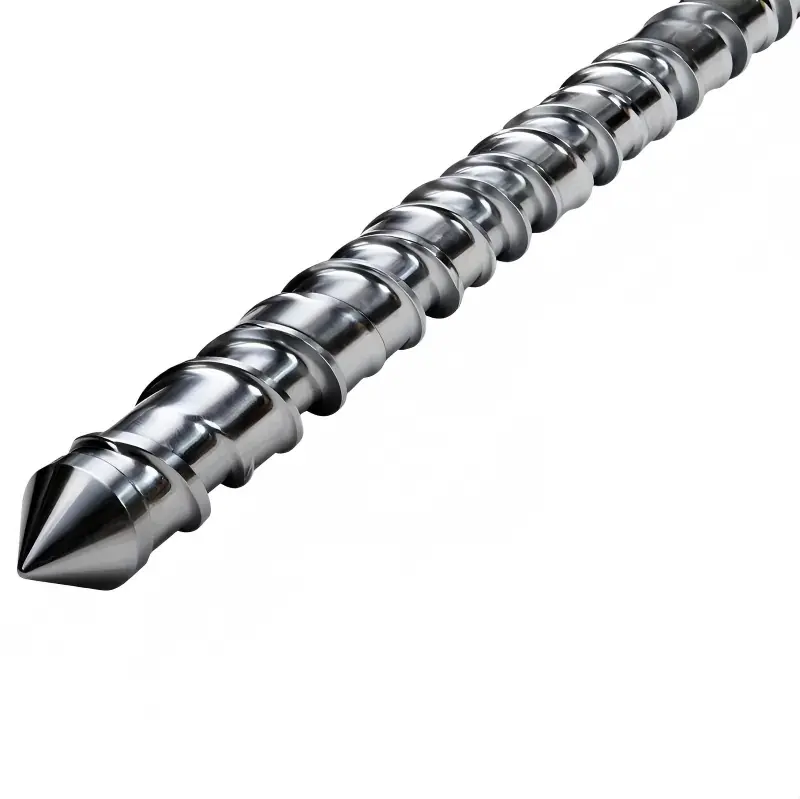
Stapsgewijze installatie
Verbeterde installatie en foutopsporing zijn de belangrijkste oorzaak van het vroegtijdig falen van bimetaalvoering. Volg de onderstaande gestandaardiseerde stappen om de nieuwe Pvc Single Screw Barrel te installeren en te debuggen:
1. Detectie van uitlijning van de versnellingsbak:Voordat u de schroef installeert, bevestigt u de cilinder op de versnellingsbakflens, gebruikt u een laseruitlijner om axiale doorbuiging te detecteren en zorgt u ervoor dat de fout kleiner is dan 0,03 mm.
2. Onderhoud aandrijflijn:Reinig het resterende vuil in de spiebanen van de versnellingsbak grondig en breng een laagje kopervet aan dat tegen vastlopen bestand is tegen hoge temperaturen om te voorkomen dat de as bij een hoog extrusiekoppel beet.
3. Inspectie van koude machines:Plaats de schroef volledig in de loop, draai de versnellingsbakspindel handmatig 2 volledige cirkels, controleer of er geen klempunt is en of er geen abnormaal geluid is door metaalwrijving.
4. Thermische expansie bij warm aandraaien:Verwarm alle vatzones tot 150℃ en houd de temperatuur gedurende 40 minuten constant. Draai de cilinderflensbouten vast volgens het standaardkoppel terwijl ze nog warm zijn, om de afwijking van de thermische uitzettingsspeling te compenseren.
Welke processignalen geven aan dat het tijd is om uw hardware te vervangen?
Productie-operators kunnen de mate van slijtage van de schroef en de cilinder beoordelen aan de hand van real-time extrusieprocesgegevens, en accessoires vervangen voordat de kwaliteit van het eindproduct verslechtert:
• Continue daling van de extrusiekopdruk:Bij een vast motortoerental neemt de kopdruk permanent af, wat betekent dat de schroefvlucht versleten is, de radiale speling groter wordt en er terugstroom van de smelt optreedt.
• Materiaaloverloop vacuümopening:PVC-smelt stroomt uit de vacuümuitlaatpoort, meestal veroorzaakt door ernstige slijtage van het schroefdoseergedeelte, waardoor de stabiele voorwaartse transportbalans van de smelt wordt verbroken.
• Onstabiele motorwerkstroom:Fluctuerende stroom bij stabiele voedingssnelheid duidt op lokaal vastlopen van de schroef of vervorming door buiging van de as, waarvoor onmiddellijk inspectie en onderhoud van de rechtheid nodig is.
Technische veelgestelde vragen
Vraag: Waarom verschijnen er gele strepen op PVC-buizen direct na het opnieuw opstarten van de extruder na tijdelijke uitschakeling?
A: Gele strepen worden veroorzaakt door langdurige materiaalstagnatie en thermische ontbinding in de dode zones van de schroeven. Nadat standaardschroeven zijn versleten, wordt de speling groter, waardoor smeltretentiegebieden aan de achterkant van de schoepen ontstaan, en materialen zullen carboniseren en geel worden tijdens het uitschakelen. Onze op maat gemaakte PVC-cilinder met enkele schroef maakt gebruik van een zelfreinigende vluchtstructuur met gradiënt om een volledige smeltstroom zonder dode zones te realiseren en gele lijndefecten volledig op te lossen.
Vraag: Onze productielijn voor stijve PVC-profielen moet regelmatig van kleur wisselen. Hoe kan de spoeltijd worden verkort?
A: Een normaal genitreerd schroefoppervlak zal na langdurige zuurcorrosie microputjes produceren, wat leidt tot pigmentresten in de putjes. Wij bieden een ultraspiegelpolijstbehandeling (Ra ≤ 0,15 μm) gecombineerd met oppervlaktebekleding van chroom/nikkellegering. Het gladde oppervlak met lage wrijving voorkomt smelthechting, waardoor de kleurverandering en de zuiveringsefficiëntie aanzienlijk worden verbeterd.
Vraag: Hoe kan ik beoordelen of de oude loop kan worden aangescherpt en gematcht met een extra grote schroef, of direct moet worden vervangen?
A: Gebruik een meetklok met binnendiameter om de slijtage van de binnenwand van het compressiegedeelte van het vat en het meetgedeelte te detecteren. Als de maximale slijtagediepte minder dan 0,5 mm bedraagt, kan de loop gelijkmatig worden geslepen. We kunnen een aangepaste oversized PVC-cilinderconstructie met enkele schroef aanpassen om de originele standaard passende speling te herstellen, waardoor de kosten van volledige vervanging van de cilinder worden bespaard.
Hottags: PVC-vat met enkele schroef, PVC-extruderschroefvat, fabrikant van enkele schroefvat
Stuur onderzoek
Contact informatie
-
Adres
Nr. 217, Qiaoxing East Road, Dafeng, Jintang Town, Dinghai District, Zhoushan City, provincie Zhejiang, China
-
Tel
-
E-mailen
Voor vragen over de cilinder van de spuitgietmachine, de schroef van de spuitgietmachine, de extruderversnellingsbak of de prijslijst kunt u uw e-mail achter laten en wij nemen binnen 24 uur contact met u op.