Injectieschroefkop
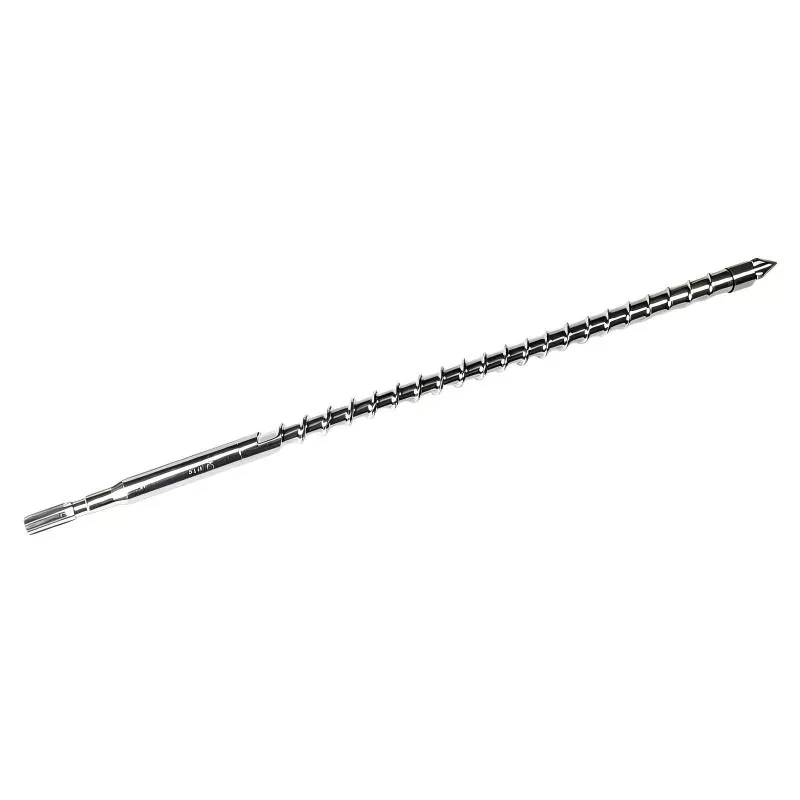
Injectieschroefkop is een van de producten van HAPPY PLASTICS Factory, kan worden aangepast en is duurzaam in gebruik. Het kan worden gebruikt om smeltterugvloeiing en kortstondige defecten op te lossen. Onze driedelige terugslagklepset levert een nauwkeurige afdichtingsspeling van 0,03 mm, waardoor het uitvalpercentage als gevolg van onstabiele gietcycli met 15% wordt verminderd.
Als ervaren Chinese fabrikant van injectieschroefkoppen levert HAPPY PLASTICS duurzame vervangende schroefpunten om de stabiele weekmakende druk te herstellen. Onze componenten zijn vervaardigd uit hoogwaardig Cr12MoV-gereedschapsstaal en vacuümgedoofd tot HRC 58–62. Ze elimineren frequente chippen van de controleringen en verontreiniging met zwarte stippen tijdens snelle kleurwisselprocedures.
Technische specificaties
Om langdurige injectiecycli onder hoge druk te kunnen weerstaan zonder voortijdige erosie, is de injectieschroefkop van HAPPY PLASTICS vervaardigd volgens strenge metallurgische normen. Wij bieden op maat gemaakte legeringsmateriaaloplossingen die zijn afgestemd op het slijtageniveau van uw specifieke vormhars:
• SKD61 (H13) Basisgereedschapstaal:Vacuümgehard tot HRC 50–54. Het beschikt over een uitstekende thermische schokbestendigheid en structurele taaiheid, geschikt voor niet-gevulde kunststoffen voor algemeen gebruik, waaronder PP, PE en PS.
• Lassen van bimetaaloppervlakken:Voor schurende materialen zoals 30% glasvezelversterkt PA66 of PBT wordt een laag van 1,5 mm wolfraamcarbidelegering (HRC 60–65) plasmabooggelast op het slijtoppervlak van de keerring.
• Behandeling met gasionennitreren:De oppervlaktehardheid overschrijdt 950 HV met een gecontroleerde nitreerdiepte variërend van 0,4 mm tot 0,6 mm, wat betrouwbare anti-corrosieprestaties oplevert tegen corrosieve vluchtige stoffen die vrijkomen door PVC, halogeenvrije vlamvertragers en POM.
• Dimensionale precisie:Alle schroefdraden en kritische afdichtingsoppervlakken zijn nauwkeurig cilindrisch geslepen na een warmtebehandeling, waarbij de concentriciteit strikt wordt gecontroleerd onder 0,015 mm.
Oplossen van typische productieknelpunten en vormdefecten
Het installeren van een op de juiste manier aangepaste injectieschroefkop elimineert plaatselijke abnormale slijtage die structurele gebreken aan afgewerkte plastic onderdelen veroorzaakt:
Elimineer de terugstroom van de smelt en de afwijking van het shotgewicht
Als de keerring er tijdens de injectieslag niet in slaagt om volledig af te dichten tegen de drukring, stroomt het gesmolten polymeer terug langs de schroefvluchten, wat leidt tot een onstabiele kussendikte en een inconsistent gewicht van het onderdeel. Onze nauwkeurig geslepen 45° afdichtingsafschuining bereikt een volledige mechanische afdichting binnen 0,1 seconde na de voorwaartse beweging van de schroef, waardoor de gewichtsschommelingen van schot tot schot binnen ± 0,2% worden beperkt.
Voorkom harsafbraak en zwarte vlekvorming
Standaard of versleten schroefkoppen behouden dode stromingszones waar warmtegevoelige harsen zoals PC, PMMA en ABS stagneren en verkolen onder aanhoudende hitte. Onze CFD-geoptimaliseerde gestroomlijnde stroomgeometrie verwijdert alle materiaalretentiegebieden. Gecombineerd met een hoogglanzende spiegelafwerking (Ra ≤ 0,2 μm) vloeit de smelt gelijkmatig in een first-in, first-out-patroon, waardoor de kleurwisselefficiëntie met maximaal 35% wordt versneld.
Verminder tipscheuren en schade bij koud opstarten
Operators starten vaak injectiecycli voordat het vat de standaard bedrijfstemperatuur bereikt. Ongesmolten pellets genereren een extreem koppel waardoor de schroefdraad van de schroefkop breekt. Ons ontwerp maakt gebruik van afgeronde draadwortelfilets in plaats van scherpe V-vormige groeven om de mechanische spanning gelijkmatig te verdelen, waardoor het risico op draadbreuk met 40% wordt verlaagd.
Doel industriële toepassingsscenario's
De installatie van een robuuste injectieschroefkop is essentieel voor productielijnen met een hoog rendement in verschillende gespecialiseerde sectoren:
Precisie auto-onderdelen
Voor dikwandige autoconnectoren en motorruimtebehuizingen gegoten met glasgevulde polyamiden zorgen onze bimetalen driedelige klepconstructies voor een stabiel smeltkussen onder een injectiedruk van meer dan 180 MPa, waardoor zinksporen effectief worden geëlimineerd.
Snelle verpakking en dunwandig gieten
Bij de snelle productie van kroonkurken, sluitingen en dunwandige voedselcontainers wordt gebruik gemaakt van PP-hars met een hoge MI, waardoor een onmiddellijke klepreactie binnen korte cycli vereist is. Onze lichtgewicht controleringen met lage traagheid verminderen de mechanische reactievertraging en handhaven een stabiele smeltdruk gedurende miljoenen productiecycli.
Kernvoordelen van samenwerking met HAPPY PLASTICS
• 36 jaar verzamelde technische gegevens:HAPPY PLASTICS, opgericht in 1990, onderhoudt een uitgebreide database met afmetingen die de belangrijkste binnenlandse en internationale merken spuitgietmachines omvat. Hierdoor kunnen wij een nauwkeurige injectieschroefkop vervaardigen die past bij uw specifieke model en bouwjaar.
• ISO9002 gecertificeerd kwaliteitsmanagement:Elk onderdeel ondergaat een volledige inspectie via coördinatenmeetmachines (CMM). Axiale slingering en draadtoleranties worden vóór verzending volledig gecontroleerd om een storingsvrije installatie te garanderen.
• 90 dagen structurele kwaliteitsgarantie:Ons toegewijde after-salesteam volgt de operationele prestaties van het product. Bij bevestigde materiaalscheuren of voortijdige abnormale slijtage onder gespecificeerde standaardvormparameters wordt binnen 90 dagen gratis vervanging aangeboden.
Maatwerk en standaard productieworkflow
Om ervoor te zorgen dat uw nieuwe injectieschroefkop perfect aansluit bij uw productie-opstelling, volgt elke bestelling een gestructureerd productieprotocol:
[Hars- en slijtageprestatieanalyse] → [Machinedimensiedatabase matchen] → [5-assig CNC-precisiefrezen] → [Vacuümwarmtebehandeling / bimetaalbekleding] → [Spiegelpolijsten en CMM-eindinspectie]
1. Analyse van harsprestaties:We evalueren de belangrijkste eigenschappen van uw vormmateriaal, waaronder de glasvezelbelastingsverhouding, de verwerkingstemperatuur en het gehalte aan corrosieve vlamvertragers, om de optimale metallurgische oplossing te selecteren.
2. Geometrische aangepaste berekening:Als uw loop versleten, aangescherpt en vergroot is, berekent ons technisch team de exacte overmaatse buitendiameter om de standaard afdichtingsspeling te herstellen.
Productspecifieke technische veelgestelde vragen
Vraag: Waarom barst of breekt de keerring voortijdig af bij het gieten van transparant polycarbonaat (PC)?
A: PC heeft een hoge smeltviscositeit en vereist een hoge injectiedruk. Conventioneel genitreerd staal levert een hoge oppervlaktehardheid maar onvoldoende algehele taaiheid; herhaalde cyclische impact zal micro-afbrokkeling van de genitreerde laag veroorzaken. Voor PC- of PMMA-gietwerk van optische kwaliteit adviseren wij volledig doorgehard gereedschapsstaal zoals DC53 of SKH51 met spiegelpolijsten. Deze kwaliteit levert superieure slagvastheid en verwijdert spanningsconcentratiepunten.
Vraag: Hoe kan ik beoordelen of de bestaande injectieschroefkop versleten is zonder de volledige schroef te verwijderen?
A: Het meest voor de hand liggende signaal tijdens de productie is een onstabiel of verdwijnend smeltkussen aan het einde van de injectieslag, vergezeld van inconsistente doseertijden. Als de injectiedruk hoog blijft en het kussen tijdens de vasthoudfase blijft krimpen tot nul, hebben zich groeven gevormd op het afdichtingsoppervlak van de keerring of drukring, waardoor de smelt terugstroomt.
Vraag: Kan uw fabriek een driedelige terugslagklepset aanpassen voor opnieuw geboorde of gezoete lopen?
EEN: Ja. Na het honen en vergroten van de loop zorgen componenten van standaardformaat voor overmatige radiale speling en ernstige terugstroming van de smelt. U hoeft alleen de werkelijke binnendiameter van de geslepen cilinder en de draadspecificaties van uw schroefuiteinde op te geven. Onze ingenieurs berekenen en bewerken extra grote keerringen en drukringen om de optimale radiale afdichtingsopening van 0,02 mm–0,04 mm te herstellen, waardoor de kosten worden verlaagd doordat volledige vervanging van de loop wordt vermeden.
Stuur onderzoek
Contact informatie
-
Adres
Nr. 217, Qiaoxing East Road, Dafeng, Jintang Town, Dinghai District, Zhoushan City, provincie Zhejiang, China
-
Tel
-
E-mail
Voor vragen over de cilinder van de spuitgietmachine, de schroef van de spuitgietmachine, de extruderversnellingsbak of de prijslijst kunt u uw e-mail achter laten en wij nemen binnen 24 uur contact met u op.
gerelateerde producten


Nieuwsaanbevelingen