Kunststof injectiemachineschroef
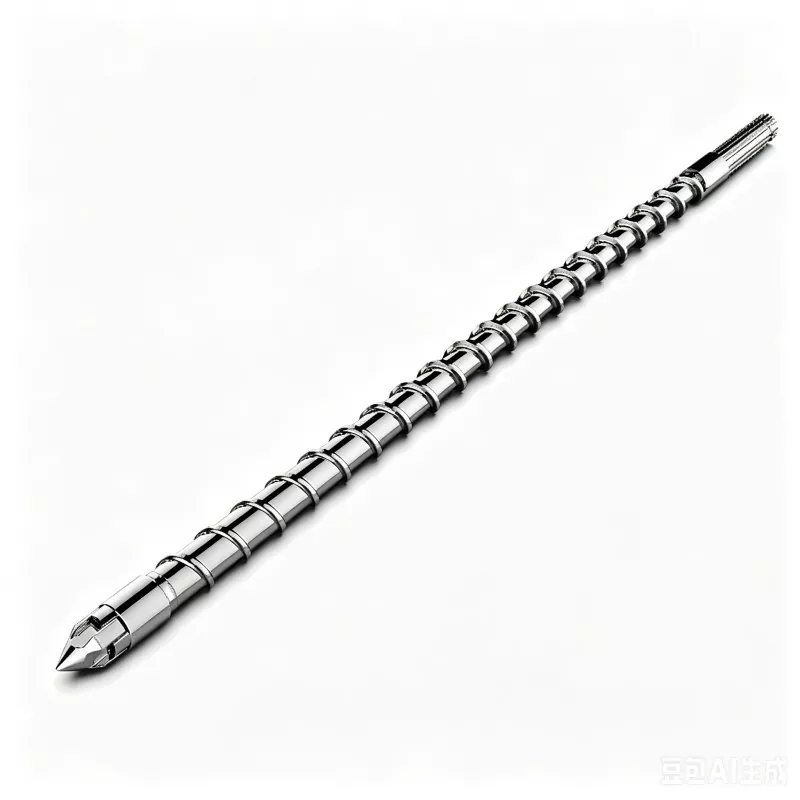
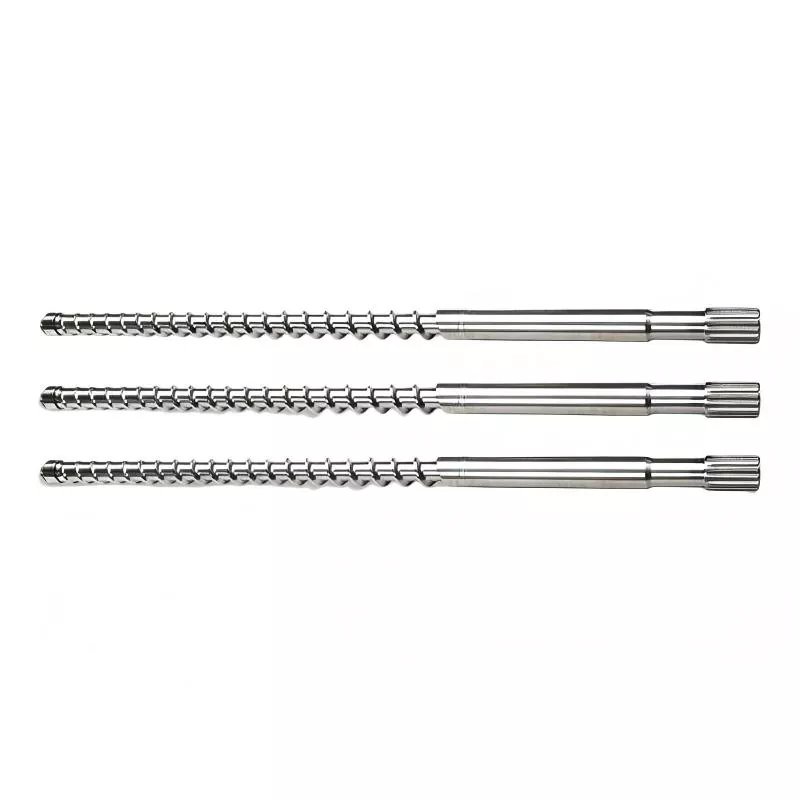
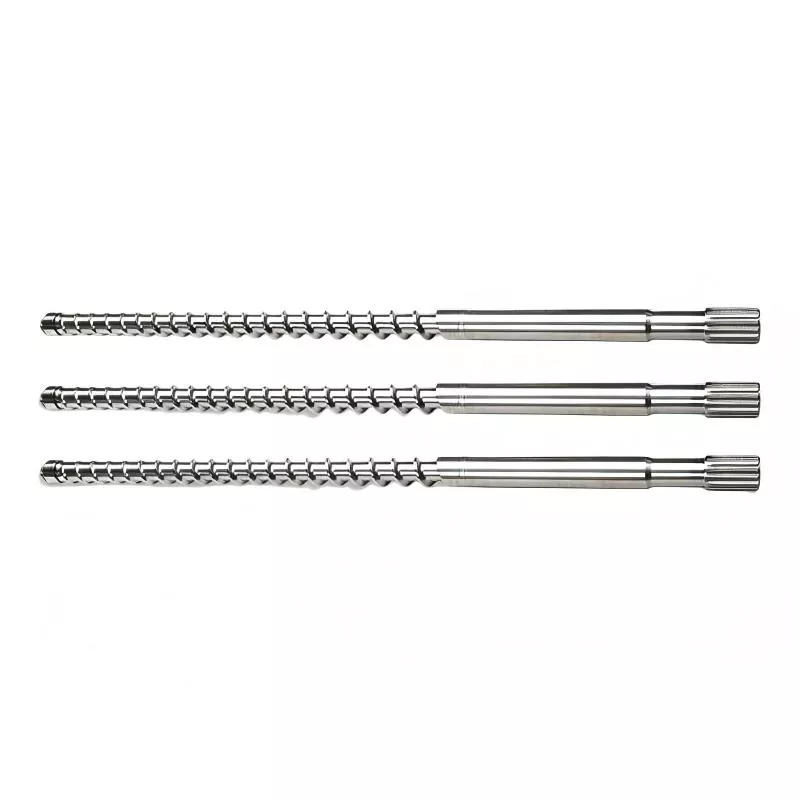
Welkom bij het kopen van hoogwaardige kunststof injectiemachineschroef van HAPPY PLASTICS, wij zijn een betrouwbare fabrikant in China. Dit product kan de algehele productie-efficiëntie aanzienlijk verhogen. Onze op maat ontworpen geometrische profielen zorgen voor een homogene smelting en stabiliseren de gewichtsconsistentie van shot tot shot, waardoor het percentage defecte gietstukken tot 18% wordt verlaagd.
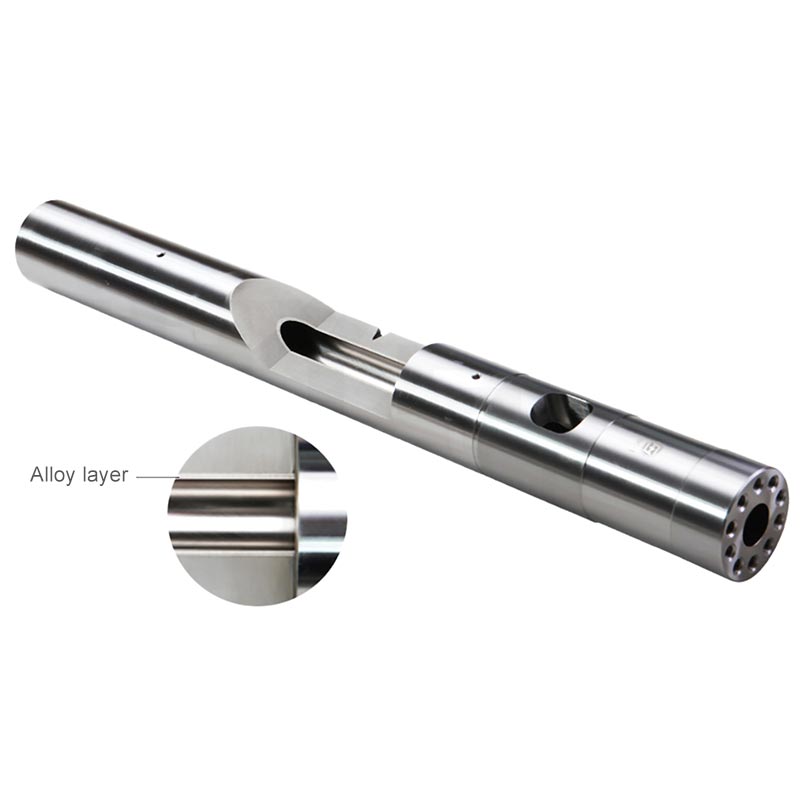
Inkoop bij een betrouwbare Chinese fabrikant van kunststof injectiemachineschroeven garandeert een non-stop stabiele werking van uw productielijn. HAPPY PLASTICS maakt gebruik van uiterst nauwkeurig vijfassig CNC-frezen en geavanceerd overlay-lassen van bimetaallegeringen om schroeven met een lange levensduur te vervaardigen. Deze producten lossen slijtage van het vluchtoppervlak op, verlagen het energieverbruik en elimineren zwarte vlekdefecten tijdens materiaalwisseling en kleurwisseling.
Structurele configuraties
Om stabiele prestaties te behouden onder complexe thermische en mechanische belastingen, gebruikt de Plastic Injection Machine Screw van HAPPY PLASTICS een gerichte metallurgische behandeling, afgestemd op verschillende vormharsen:
• SACM645 (38CrMoAlA) genitreerd staal:72 uur durende diepe gasnitreerbehandeling, oppervlaktehardheid ≥ 950 HV, effectieve nitreerdiepte 0,5–0,7 mm. Ideaal voor niet-schurende algemene kunststoffen zoals PP, PE en ABS.
• SKD61 & DC53 volledig gehard staal:Vacuümhittebehandeld tot HRC 56–60, met uitstekende torsieweerstand, geschikt voor stijve transparante harsen, waaronder PC en PMMA.
• Bimetaalbekleding van wolfraamcarbide:1,5–2,0 mm legeringslaag, booggelast op de schroefdoppen, hardheid HRC 62–65, effectief bestand tegen slijtage veroorzaakt door 30%–50% glasvezelversterkte kunststoffen.
• Tolerantie asrechtheid:Rechtheid over de volledige lengte gecontroleerd onder 0,02 mm om eenzijdige wrijving en krasschade op de binnenwanden van de loop te voorkomen.
Passend schroefprofiel bij gietharsen
Generieke standaard schroefprofielen veroorzaken gemakkelijk slijtage van componenten en langzame cyclusefficiëntie. Het selecteren van een op maat gemaakte kunststof injectiemachineschroef op basis van uw grondstoffen kan de levensduur verlengen en de gietcycli verkorten:
Gradiëntcompressieschroef (lang overgangsgedeelte)
De overgangszone beslaat 40%-50% van de totale schroeflengte, waardoor een geleidelijke warmteoverdracht wordt gerealiseerd. Perfect voor warmtegevoelige kristallijne kunststoffen zoals PVC en POM, waardoor overmatige plaatselijke schuifkracht wordt vermeden en vergeling van eindproducten wordt voorkomen.
Abrupte overgangsschroef (korte overgangssectie)
Slechts 1-2 stappen met snelle compressieovergang, speciaal ontworpen voor amorfe harsen met duidelijke smeltpunten zoals PA66 nylon en PET. Het zorgt voor een snel smelten en vermijdt verstopping van vaste deeltjes.
Barrièreschroef
Er wordt een extra barrièrevlucht toegevoegd om niet-gesmolten vaste pellets en gesmolten smelt in onafhankelijke stroomkanalen te scheiden. Het elimineert volledig ongesmolten deeltjes bij de snelle verpakkingsproductie en verhoogt de productiecapaciteit met 22%.
Specificaties voor dagelijks onderhoud en bediening
Gestandaardiseerde bedieningsregels kunnen voortijdige vermoeiingsvervorming van de kunststof injectiemachineschroef effectief voorkomen:
• Koud opstarten verbieden:Start de injectiemotor niet onmiddellijk nadat de verwarmingselementen de ingestelde temperatuur hebben bereikt. Houd de warmtebehandeling gedurende 15-20 minuten aan om het achtergebleven plastic in de wortelopeningen van de vlucht volledig te laten smelten en te voorkomen dat de schroefas door een hoog koppel breekt.
• Standaard voor alkalische zuivering:Wanneer u overschakelt van corrosieve harsen (vlamvertragend ABS, PVC) naar algemene kunststoffen, spoel dan het vat onmiddellijk met PMMA met een hoog molecuulgewicht of een speciaal spoelmiddel om het zure, vluchtige gas te neutraliseren.
• Beperk de lineaire rotatiesnelheid voor gevulde materialen:Bij het verwerken van glasvezelversterkte verbindingen moet de lineaire snelheid van het schroefoppervlak lager zijn dan 0,2 m/s. Een te snelle rotatie zal het schuren van glasvezel versnellen en de levensduur van bimetaalvluchten verkorten.
Vervangingsbeoordelingsnorm voor versleten schroeven
Fabrieken kunnen beoordelen of de plastic injectiemachineschroef vervangen moet worden door middel van realtime productiegegevens om plotselinge apparatuurstoringen te voorkomen:
|
Detectie-item |
Normale standaard |
Vervanging kritische waarde |
Overeenkomstig vormdefect |
|
Radiale speling tussen vlucht en loop |
0,03 mm – 0,06 mm |
≥ 0,15 mm |
Ernstige terugstroming van de smelt, onstabiele weekmakertijd |
|
Schommeling van de lengte van het smeltkussen |
±0,5 mm |
≥ ±3,0 mm |
Onstabiel onderdeelgewicht, frequente korte schoten |
|
Radiale slingering van de as (rechtheid) |
≤ 0,02 mm |
≥ 0,08 mm |
Lokale kras op de binnenwand van het vat, zwarte vlekken op de metalen onzuiverheid |
Veelgestelde vragen
Vraag: Bij het vormen van PP met hoge vloeiing met gewone algemene schroeven verschijnen er ongesmolten deeltjes en zilverstrepen op eindproducten. Wat is de oorzaak?
A: Dit probleem komt voort uit een niet-overeenkomende L/D-verhouding en compressieprofiel voor hars met hoge vloei. Grondstoffen passeren te snel de invoersectie en kunnen geen uniforme warmte van de vatverwarmer opnemen. Vervanging door op maat gemaakte plastic injectiemachineschroeven van het barrièretype kan vaste en gesmolten fasen fysiek scheiden; alle pellets passeren een nauwe doorgang voor volledige plastificering, waardoor cosmetische defecten aan het oppervlak grondig worden geëlimineerd.
Vraag: Hoe kan ik vastgegroeid restplastic op schroefvluchten reinigen zonder de bimetaalcoating te beschadigen?
A: Gebruik nooit gastoortsen om plastic te verbranden. Lokale oververhitting zal de warmtebehandelde metaalkristalstructuur vernietigen en de hardheid van de bimetaallegeringslaag verminderen. Trek de schroef eruit terwijl deze heet blijft en verwijder de resten met koperdraadgaas, messingborstels of aluminium schrapers. Voor harde technische kunststoffen plaatst u de schroef in een oven bij een temperatuur beneden 350 °C om de hars zacht te maken zonder het basisgereedschapsstaal te beschadigen.
Vraag: De productielijn combineert 80% standaard ABS en 20% glasgevuld nylon. Hoe kiezen tussen genitreerde schroef en bimetaalschroef?
A: Als er zelfs maar af en toe glasvezelmateriaal wordt gebruikt, zullen gewone genitreerde schroeven snel slijten zodra de 0,5 mm dunne genitreerde laag is weggesleten. Glasvezels fungeren als schuurmedium en schuren snel het zachte basisstaal eronder. Gemengde productielijnen moeten bimetaal kunststof injectiemachineschroef gebruiken. De bekleding van een wolfraamcarbidelegering beschermt de bovenkanten tijdens het gieten van nylon, terwijl deze ook stabiel werkt voor de dagelijkse ABS-productie.
Stuur onderzoek
Contact informatie
-
Adres
Nr. 217, Qiaoxing East Road, Dafeng, Jintang Town, Dinghai District, Zhoushan City, provincie Zhejiang, China
-
Tel
-
E-mail
Voor vragen over de cilinder van de spuitgietmachine, de schroef van de spuitgietmachine, de extruderversnellingsbak of de prijslijst kunt u uw e-mail achter laten en wij nemen binnen 24 uur contact met u op.
gerelateerde producten


Nieuwsaanbevelingen