Hoe verbetert een spuitgietschroefvat de spuitgietprestaties?
Een spuitgietmachine is sterk afhankelijk van het schroef- en vatsysteem om vaste polymeerpellets om te zetten in een consistente, homogene smelt. Wanneer de schroefgeometrie, het materiaal van de cilinder, de oppervlaktebehandeling, de verwerkingsomstandigheden en de onderhoudspraktijken goed zijn afgestemd op de toepassing, kan het systeem stabiele plasticisering, voorspelbare injectieprestaties, een betere smeltkwaliteit en minder productieonderbrekingen ondersteunen. EenSpuitgietschroefvat is daarom meer dan een vervangend onderdeel: het is een cruciaal verwerkingselement dat rechtstreeks invloed heeft op de consistentie van het gietstuk, de levensduur van het onderdeel en de bedrijfsefficiëntie.
In deze gids worden de werkingsprincipes van een spuitgietschroefcilinder uitgelegd, de rol van verschillende schroefsecties, veelvoorkomende slijtageproblemen, belangrijke selectiefactoren, onderhoudspraktijken en praktische manieren om verwerkingsproblemen te diagnosticeren.
Inhoudsopgave
- Wat is een spuitgietschroefvat?
- Hoe werkt de schroefcilinder?
- Wat zijn de belangrijkste schroefzones?
- Waarom is de kwaliteit van de schroefcilinder belangrijk?
- Welke materialen en oppervlaktebehandelingen zijn belangrijk?
- Waar moet op worden gelet voordat u bestelt?
- Wat veroorzaakt slijtage van de schroefcilinder?
- Hoe kunnen veelvoorkomende verwerkingsproblemen worden gediagnosticeerd?
- Hoe kan de levensduur worden verlengd?
- Standaard en slijtvaste schroeftonnen
- Veelgestelde vragen
- Laatste overwegingen
Wat is een spuitgietschroefvat?
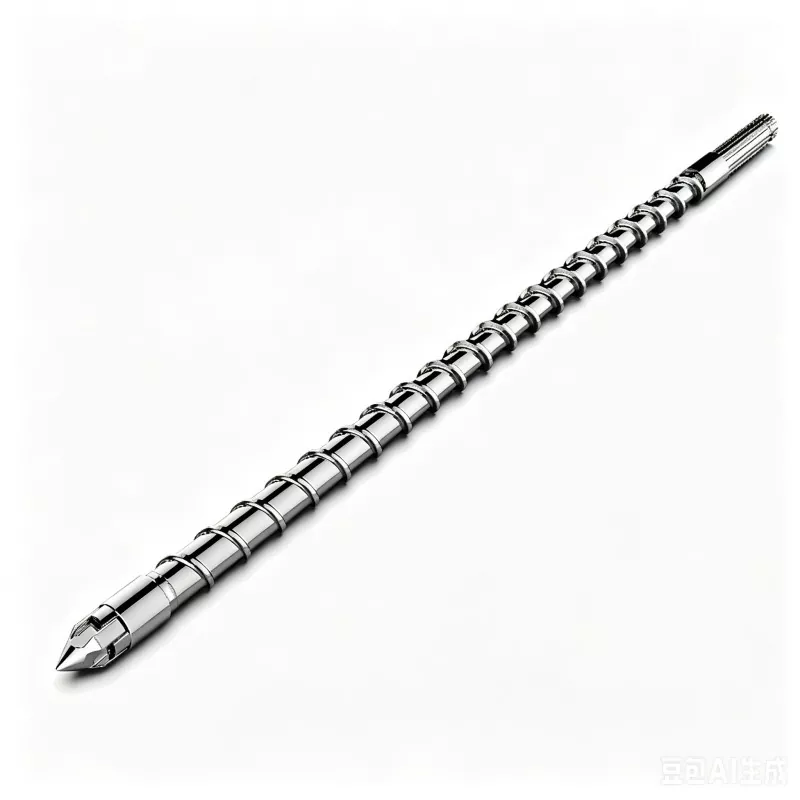
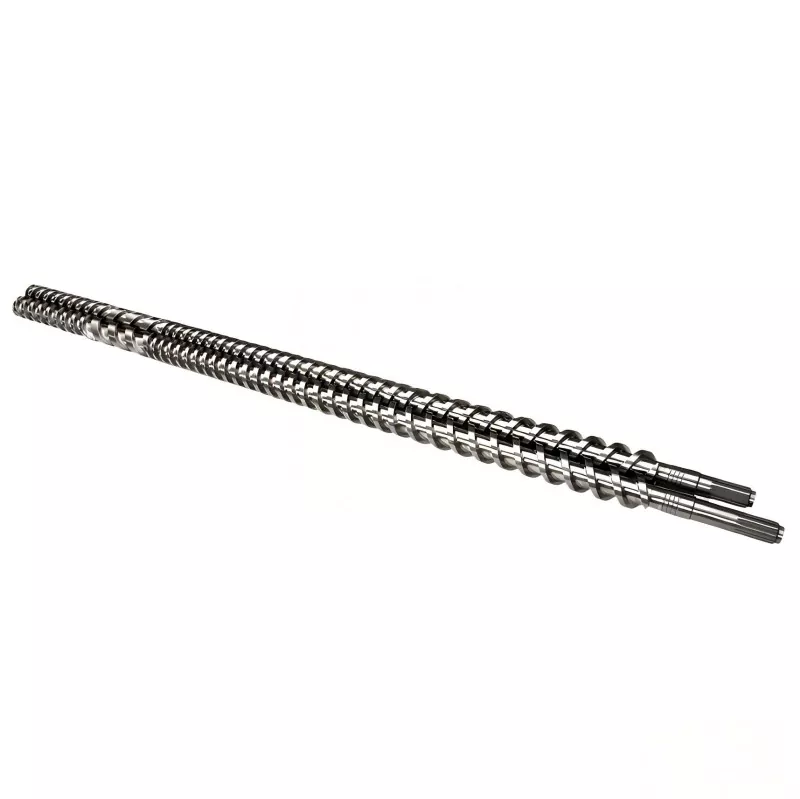
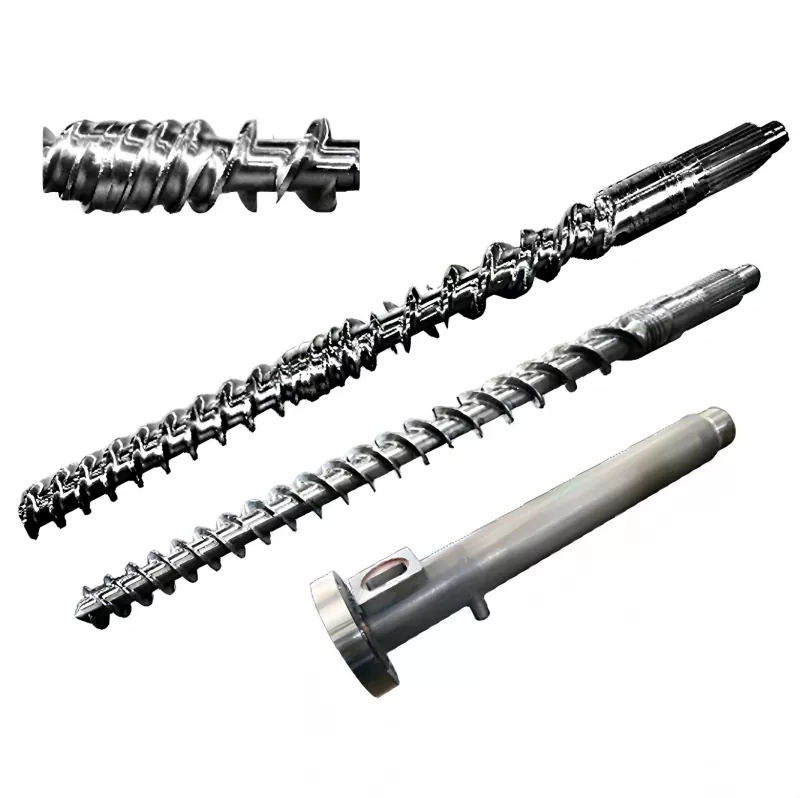
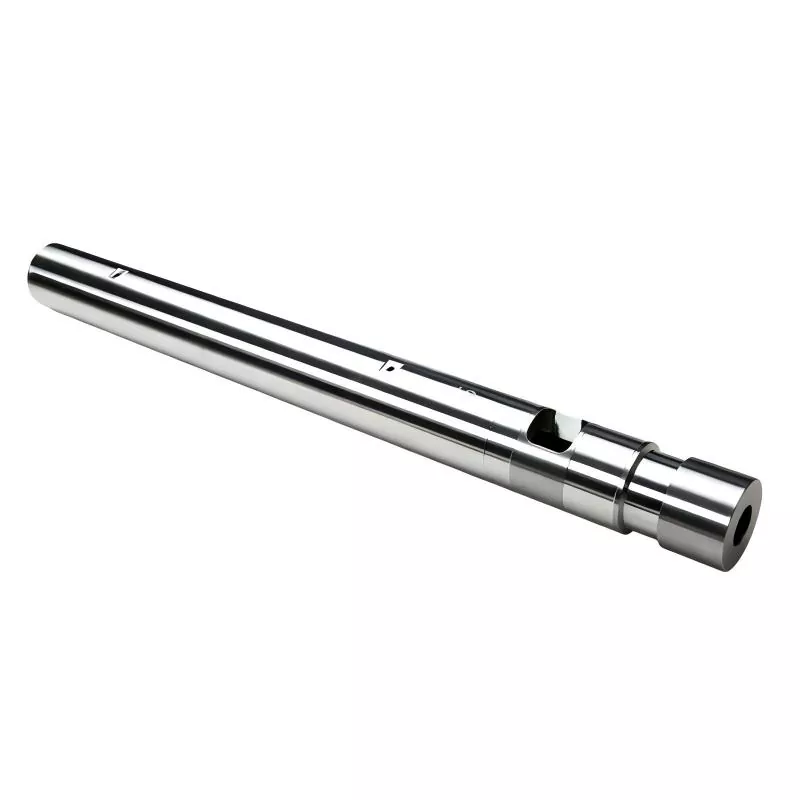
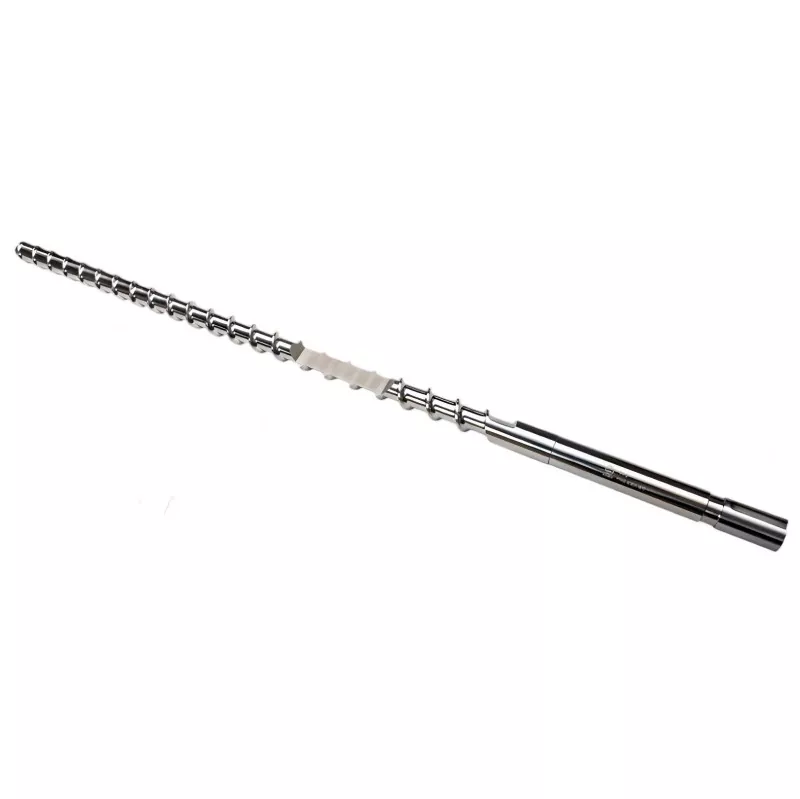
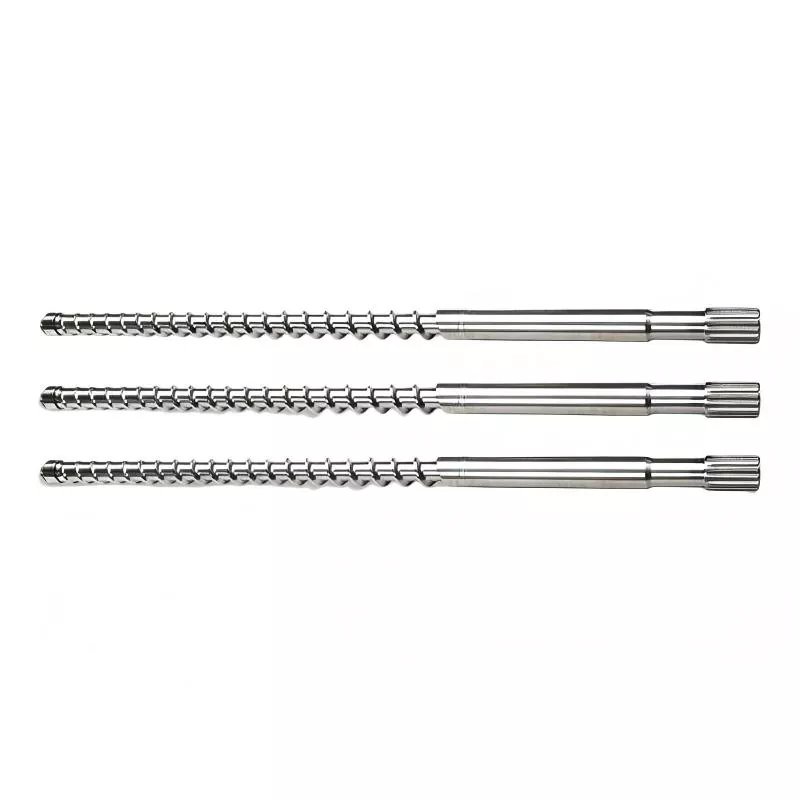
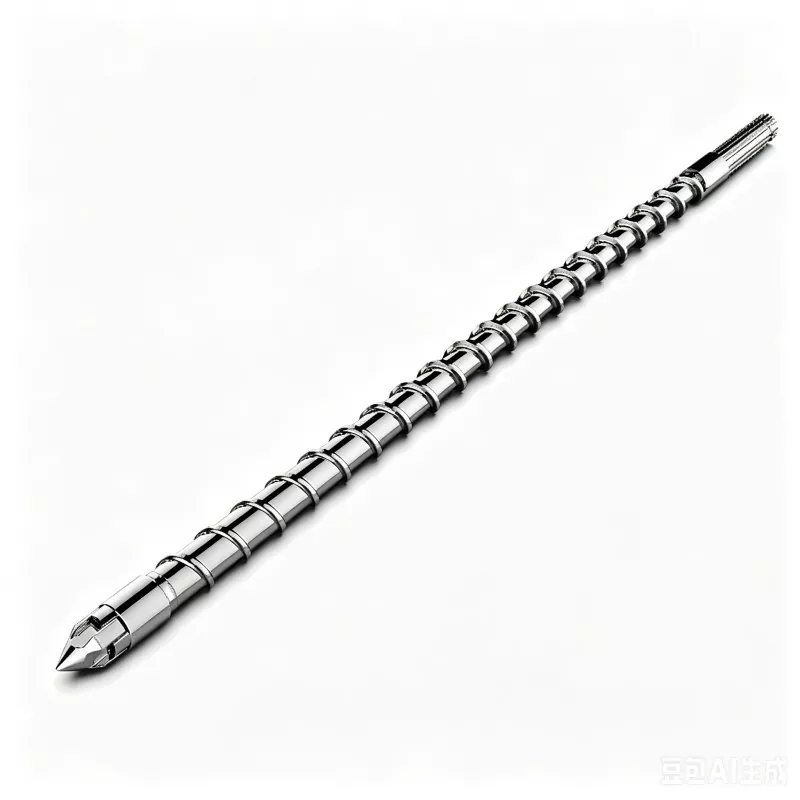
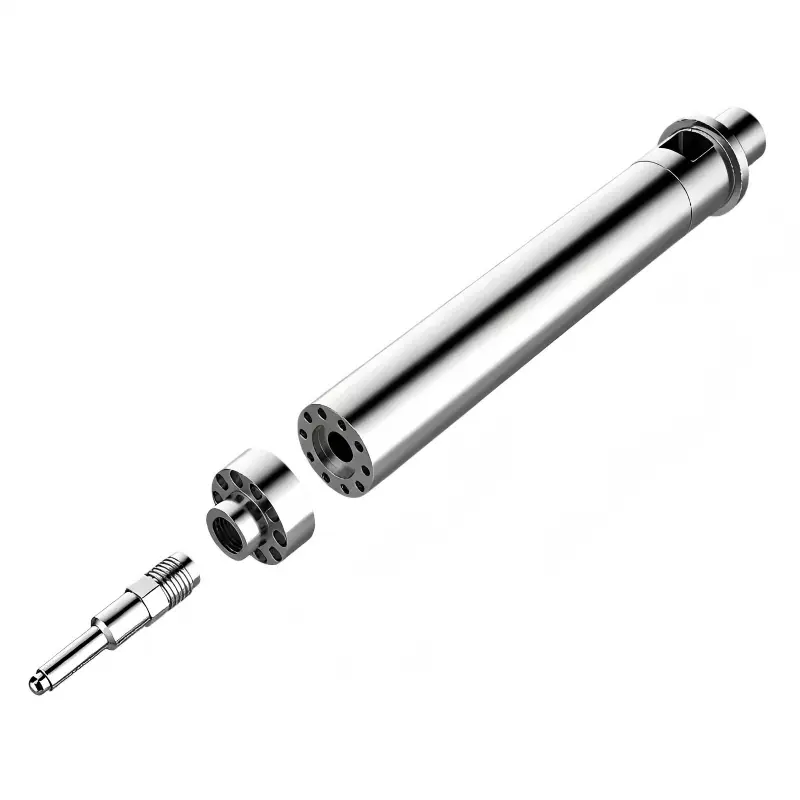
EenSpuitgietschroefvatis het primaire weekmakersamenstel in een spuitgietmachine. Het bestaat voornamelijk uit een roterende schroef die in een verwarmd vat is geïnstalleerd. Samen transporteren deze componenten polymeerpellets naar voren, passen mechanische afschuiving toe, dragen warmte over, smelten het materiaal, mengen het en bereiden een gecontroleerd schot voor voor injectie in een mal.
De schroefcilinder moet meerdere functies tegelijkertijd vervullen. Het moet materiaal consistent verwerken terwijl het werkt onder hoge temperaturen, druk, wrijving en herhaalde mechanische belastingen. De interne afmetingen en de geometrie van de schroef moeten daarom compatibel zijn met de machine en het materiaal dat wordt verwerkt.
Een geschikt systeem draagt bij aan het handhaven van een stabiele smeltbereiding. Een ongeschikt of zwaar versleten systeem kan bijdragen aan een inconsistente shotgrootte, langere hersteltijd, slechte menging, overmatige lekkage tijdens de schroefvlucht, onstabiele smelttemperatuur en hogere schrootpercentages.
Hoe werkt de schroefcilinder?
Tijdens een typische vormcyclus komen plastic pellets in het invoergedeelte van het vat. Rotatie van de schroef verplaatst het materiaal naar voren, terwijl verwarmingselementen rondom de loop thermische energie leveren. Wrijving en viskeuze dissipatie die ontstaan tijdens het draaien van de schroef dragen ook bij aan het smelten.
Terwijl het polymeer zich voortbeweegt, comprimeert en homogeniseert de schroef het. Er ontstaat geleidelijk een smeltplas, terwijl niet-gesmolten deeltjes geleidelijk in de smelt worden opgenomen. De schroef doseert vervolgens de benodigde hoeveelheid materiaal vóór de punt. Tijdens het injecteren beweegt de schroef als een plunjer naar voren en duwt de voorbereide smelt door het mondstuk en in de mal.
Belangrijk punt:Het draaien van de schroef is niet alleen maar een transportactie. Schroefgeometrie, compressie, verblijftijd, cilindertemperatuur, tegendruk en rotatiesnelheid werken samen om te bepalen hoe effectief het polymeer wordt geplastificeerd.
Omdat elk polymeer zich anders gedraagt onder hitte en afschuiving, moet het schroefontwerp samen met de harsformulering en het gietproces in overweging worden genomen. Materialen die schurende vulstoffen bevatten, kunnen een aanzienlijk andere slijtagebescherming vereisen dan standaard ongevulde thermoplasten.
Wat zijn de belangrijkste schroefzones?
De meeste conventionele spuitgietschroeven kunnen worden begrepen via drie functionele zones. Hun exacte afmetingen variëren afhankelijk van het schroefontwerp en de toepassing, maar elke zone draagt bij aan het algehele weekmakingsproces.
| Schroefzone | Primaire functie | Typische zorgen |
|---|---|---|
| Voederzone | Ontvangt en transporteert vaste pellets. | Slechte voeding of overbrugging. |
| Compressie-/overgangszone | Perst pellets samen en bevordert het smelten. | Overmatige afschuiving of onvolledig smelten. |
| Meetzone | Homogeniseert en doseert de smelt. | Slechte menging of onstabiele dosering. |
De montage van de schroefpunt en de keerring zijn ook belangrijk omdat ze de beweging van de smelt tijdens het terugwinnen en injecteren helpen controleren. Overmatige speling, beschadigde componenten of een ongeschikt ontwerp kunnen de drukvastheid en de consistentie van de slag beïnvloeden.
Waarom is de kwaliteit van de schroefcilinder belangrijk?
De schroefcilinder heeft een directe relatie met de herhaalbaarheid van het plastificeren. Zelfs als de injectiemachine, de mal en de hars onveranderd zijn, kan een ernstig versleten schroefcilinder de manier veranderen waarop materiaal wordt verwerkt.
- Meer consistente plasticisering:De juiste schroefgeometrie zorgt voor een meer voorspelbare smelting.
- Verbeterde schotstabiliteit:Gecontroleerde dosering en minder interne lekkage ondersteunen herhaalbare opnamevoorbereiding.
- Betere materiaalbehandeling:Goede oppervlakte-eigenschappen kunnen voortijdige slijtage verminderen bij het verwerken van veeleisende verbindingen.
- Minder ongeplande downtime:Een goed gespecificeerd onderdeel kan frequente vervanging als gevolg van versnelde slijtage helpen voorkomen.
- Procesbeheersing:Consistente schroef- en cilinderafmetingen maken het gemakkelijker om herhaalbare verwerkingsomstandigheden tot stand te brengen.
Bij de productie van grote volumes kunnen deze factoren van belang worden omdat kleine variaties zich gedurende duizenden of miljoenen vormcycli herhalen. Een schroefcilinder moet daarom worden beoordeeld als onderdeel van het volledige productiesysteem en niet als een geïsoleerd mechanisch reserveonderdeel.
Welke materialen en oppervlaktebehandelingen zijn belangrijk?
Bij de constructie van de schroefcilinder moet rekening worden gehouden met de hars en de additieven die worden verwerkt. Veel voorkomende technische overwegingen zijn onder meer de selectie van basisstaal, hardheid, corrosieweerstand, slijtvastheid, nitreren, harde bekleding en andere oppervlakte- of bimetaaloplossingen.
Standaard thermoplasten kunnen relatief gematigde slijtageomstandigheden met zich meebrengen, terwijl met glasvezel versterkte, met mineralen gevulde, vlamvertragende of andere sterk gevulde verbindingen aanzienlijk veeleisender kunnen zijn. Sommige polymeren en additieven kunnen bij hoge temperaturen ook corrosiegerelateerde uitdagingen veroorzaken.
Materiële overwegingen in één oogopslag
- Ongevulde materialen: focus op maatnauwkeurigheid en algemene duurzaamheid.
- Met schuurmiddel gevulde materialen: geef prioriteit aan een slijtvaste constructie.
- Corrosieve formuleringen: overweeg corrosiebestendige materialen of beschermende behandelingen.
- Polymeren voor hoge temperaturen: verifieer de materiaalcompatibiliteit met het beoogde verwerkingsbereik.
De juiste keuze hangt af van de werkelijke productieomstandigheden. Harskwaliteit, vulstofpercentage, verwerkingstemperatuur, doorvoer, schroefsnelheid, druk en verwachte bedrijfsuren moeten allemaal in overweging worden genomen voordat materialen of behandelingen worden gespecificeerd.
Waar moet op worden gelet voordat u bestelt?
Een van de meest voorkomende aankoopproblemen is het bestellen van een schroefcilinder met alleen het machinemodel of de schroefdiameter. Hoewel deze details nuttig zijn, bieden ze mogelijk niet voldoende informatie voor een nauwkeurige productie.
- Machinemerk en model:Bevestig de exacte machineconfiguratie.
- Schroefdiameter:Voldoe nauwkeurig aan de maatvereisten.
- Schroeflengte en L/D-verhouding:Deze beïnvloeden de verblijftijd en het plastificeringsgedrag.
- Materiaal dat wordt verwerkt:Identificeer de hars en eventuele schurende of corrosieve additieven.
- Outputvereisten:Houd rekening met het shotgewicht, de cyclustijd en het verwachte productievolume.
- Schroefgeometrie:Bekijk de compressieverhouding, het vliegontwerp, de mengvereisten en andere toepassingsspecifieke kenmerken.
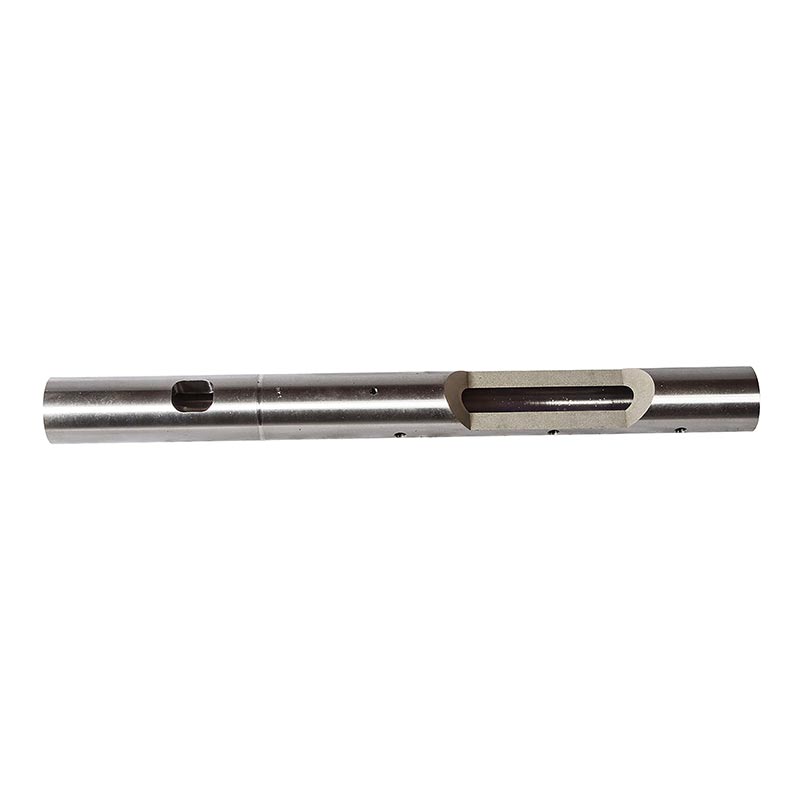
- Vatconfiguratie:Controleer de invoeropening, verwarmingszones, mondstukinterface en afmetingen aan de machinezijde.
- Slijtagebescherming:Selecteer een geschikt materiaal of een geschikte behandeling op basis van de verwerkingsomgeving.
Voor een vervangend onderdeel kan het aanleveren van tekeningen, afmetingen, foto's, bestaande schroefspecificaties en harsinformatie het risico op afwijkende afmetingen of toepassing aanzienlijk verminderen.
Wat veroorzaakt slijtage van de schroefcilinder?
Slijtage is een normaal probleem bij spuitgieten, maar de snelheid ervan varieert aanzienlijk tussen toepassingen. Schurende vulstoffen, verontreinigd materiaal, hoge temperaturen, slechte schoonmaakpraktijken, verkeerde uitlijning en ongeschikte verwerkingsomstandigheden kunnen allemaal bijdragen aan een versnelde afbraak.
| Symptoom | Mogelijke oorzaak | Nuttige controle |
|---|---|---|
| Het verhogen van de hersteltijd | Verminderde weekmakerefficiëntie of slijtage | Controleer de schroefsnelheid, temperaturen en spelingen. |
| Schotvariatie | Mogelijke problemen met lekkage of controlering | Inspecteer de schroeftip en de terugslagklep. |
| Slechte kleurconsistentie | Onvoldoende menging of materiaaldegradatie | Controleer het schroefontwerp en het thermische profiel. |
| Metaaldeeltjes of vervuiling | Mechanische slijtage of oppervlakteschade | Stop en inspecteer de weekmaker. |
Metingen zijn betrouwbaarder dan visuele inspectie alleen. Tijdens gepland onderhoud kan het controleren van de afmetingen van de schroefvlucht, de interne diameter van de cilinder, de spelingen en gerelateerde componenten helpen bepalen of renovatie of vervanging passend is.
Hoe kunnen veelvoorkomende verwerkingsproblemen worden gediagnosticeerd?
Wanneer de gietprestaties veranderen, is het onmiddellijk vervangen van de schroefcilinder niet altijd de juiste eerste stap. Een systematisch onderzoek kan helpen vaststellen of het probleem zijn oorsprong vindt in het weekmakersamenstel, de procesinstellingen, de staat van het materiaal of een ander machineonderdeel.
Begin met het vastleggen van meetbare veranderingen, zoals hersteltijd, kussen, injectiedruk, smelttemperatuur, shotvariatie, schroefpositie en cyclustijd. Vergelijk deze waarnemingen met historische productiegegevens, indien beschikbaar.
Inspecteer vervolgens het droog- en toevoerproces van de hars. Vocht, vervuiling, onjuist materiaal of een inconsistente pelletaanvoer kunnen symptomen veroorzaken die op mechanische problemen lijken.
Als de procesomstandigheden stabiel zijn, inspecteer dan de schroef, cilinder, schroefpunt, keerring, mondstuk en gerelateerde componenten. Een te grote speling tussen de schroef en de cilinder kan de weekmaker- en doseerefficiëntie verminderen. Ook een beschadigde terugslagklep kan inconsistent schotgedrag veroorzaken.
Praktische probleemoplossingsvolgorde:
Procesgegevens → materiaaltoestand → temperatuurprofiel → schroefbediening → schroef-/vatmetingen → componentinspectie → corrigerende maatregelen.
Hoe kan de levensduur worden verlengd?
Goed onderhoud elimineert slijtage niet, maar kan wel helpen onnodige schade te beperken en de vervanging van onderdelen voorspelbaarder te maken.
- Gebruik de juiste hars en vermijd besmetting met vreemde materialen.
- Volg de juiste opstart- en afsluitprocedures voor het polymeer dat wordt verwerkt.
- Vermijd onnodige schroefsnelheden en verwerkingstemperaturen.
- Houd toezicht op ongebruikelijke veranderingen in de hersteltijd en drukgedrag.
- Inspecteer de schroeftip en de keerring tijdens gepland onderhoud.
- Meet de afmetingen van de schroef en de cilinder in plaats van uitsluitend op het uiterlijk te vertrouwen.
- Gebruik geschikte spoelprocedures bij het verwisselen van materialen.
- Houd een registratie bij van bedrijfsuren, verwerkte materialen en onderhoudswerkzaamheden.
Preventieve inspectie is vooral waardevol voor productielijnen die continu schurende verbindingen verwerken. Door vroegtijdig geleidelijke dimensionale veranderingen te detecteren, kunnen productieteams renovatie of vervanging plannen tijdens geplande downtime, in plaats van na een onverwachte storing.
Standaard en slijtvaste schroeftonnen
Er is geen universele schroefcilinderconfiguratie voor elke spuitgiettoepassing. Een standaardconstructie kan geschikt zijn voor materialen voor algemeen gebruik, terwijl een slijtvastere oplossing gerechtvaardigd kan zijn voor veeleisende verbindingen.
| Overweging | Toepassing voor algemeen gebruik | Toepassing met hoge slijtage |
|---|---|---|
| Materiaal | Vaak onvervuld of matig veeleisend | Vaak glas, mineraal of andere schurende verbindingen |
| Prioriteit | Evenwichtige prestaties en kosten | Slijtvastheid en serviceduurzaamheid |
| Onderhoud | Routinematige inspectie | Nauwkeuriger toezicht op afmetingen en slijtage |
De meest economische optie moet over de volledige gebruiksperiode worden geëvalueerd. Een lagere initiële componentprijs vertegenwoordigt mogelijk niet de laagste totale bedrijfskosten als het onderdeel snel verslijt of frequente productieonderbrekingen veroorzaakt.
Veelgestelde vragen
Wat is het hoofddoel van een spuitgietschroefcilinder?
Het belangrijkste doel is het transporteren, smelten, mengen, homogeniseren en doseren van polymeer vóór injectie. De schroef en de cilinder werken samen om voor elke vormcyclus een gecontroleerd smeltvolume te bereiden.
Hoe weet ik wanneer een schroefcilinder vervangen moet worden?
Typische waarschuwingssignalen zijn onder meer een langere hersteltijd, een onstabiele shotgrootte, een inconsistente smeltkwaliteit, overmatige lekkage, abnormale slijtage of een meetbare maatspeling die groter is dan de specificatie van de machine of het onderdeel. Een goede meting verdient de voorkeur boven het beoordelen van de toestand alleen op basis van het uiterlijk.
Kan één schroefontwerp elk type kunststof verwerken?
Nee. Verschillende polymeren hebben verschillende smelteigenschappen, thermische gevoeligheid, viscositeit en mengvereisten. Een schroef die voor een bepaalde materiaalfamilie is ontworpen, levert mogelijk geen optimale prestaties met een andere formulering.
Waarom vereisen glasgevulde materialen speciale aandacht?
Glasvezels zijn schurend en kunnen de slijtage van schroefbladen, cilinderoppervlakken en andere weekmakende componenten versnellen. Voor de continue verwerking van schuurmiddelen kunnen slijtvaste materialen of oppervlaktebehandelingen geschikt zijn.
Heeft de schroefsnelheid invloed op de levensduur van de schroefcilinder?
De schroefsnelheid heeft invloed op de afschuiving, de warmteontwikkeling, de doorvoer en de mechanische werkomgeving. Een te hoge of ongepaste snelheid kan bijdragen aan onnodige thermische of mechanische belasting. Daarom moeten de bedrijfsomstandigheden worden bepaald op basis van het materiaal en de machine.
Welke informatie moet ik verstrekken als ik een vervangende schroefcilinder aanvraag?
Nuttige informatie omvat machinefabrikant en -model, schroefdiameter, schroeflengte of L/D-verhouding, bestaande schroeftekening indien beschikbaar, cilinderafmetingen, harstype, vulstofgehalte, verwerkingstemperatuur, schotgewicht en productievereisten. Foto's en maatmetingen kunnen ook helpen de configuratie te bevestigen.
Laatste overwegingen
EenSpuitgietschroefvatspeelt een fundamentele rol bij het spuitgieten omdat het bepaalt hoe efficiënt en consistent polymeer wordt omgezet van pellets naar een bruikbare smelt. Schroefgeometrie, staat van de cilinder, materiaalkeuze, slijtagebescherming, bedrijfsparameters en onderhoud hebben allemaal invloed op het eindresultaat.
Voor kopers en productie-ingenieurs is de belangrijkste les om het onderdeel te specificeren op basis van de daadwerkelijke toepassing, in plaats van het alleen op diameter of machinenaam te selecteren. Inzicht in de hars, de productieomstandigheden, de slijtageomgeving en de vereiste output kan leiden tot een geschiktere schroefcilinder en een voorspelbaarder vormproces.
Op zoek naar een betrouwbare schroefvatoplossing?
ZHOUSHAN GELUKKIG PLASTICS MACHINERY CO., LTD.richt zich op onderdelen van kunststofverwerkingsmachines en kan klanten ondersteunen met schroef- en cilinderoplossingen voor verschillende spuitgiettoepassingen. Het verstrekken van gedetailleerde machine- en materiaalinformatie is een effectieve eerste stap in de richting van het identificeren van een geschikte configuratie.
Heeft u een schroefcilinder nodig voor uw spuitgietmachine? Neem contact met ons opom uw machinespecificaties, verwerkingsmateriaal, maatvereisten en toepassingsbehoeften te bespreken.
Gerelateerd nieuws
- Wat is een halogeenvrije schroef en waarom is dit van belang bij de kunststofverwerking?
- Wat maakt een conische dubbele schroef en cilinder betrouwbaar voor veeleisende kunststofextrusie?
- Hoe kunt u de juiste schroef kiezen voor de Chen Hsong-injectiemachine?
- Hoe verbetert een injectieschroefkop de weekmakerprestaties bij spuitgieten?
- Hoe verbetert de bimetaalschroef van injectiemachines de prestaties van de kunststofverwerking?
- Hoe verbetert een vat voor Chen Hsong-injectiemachine de spuitgietprestaties?
Laat een bericht achter