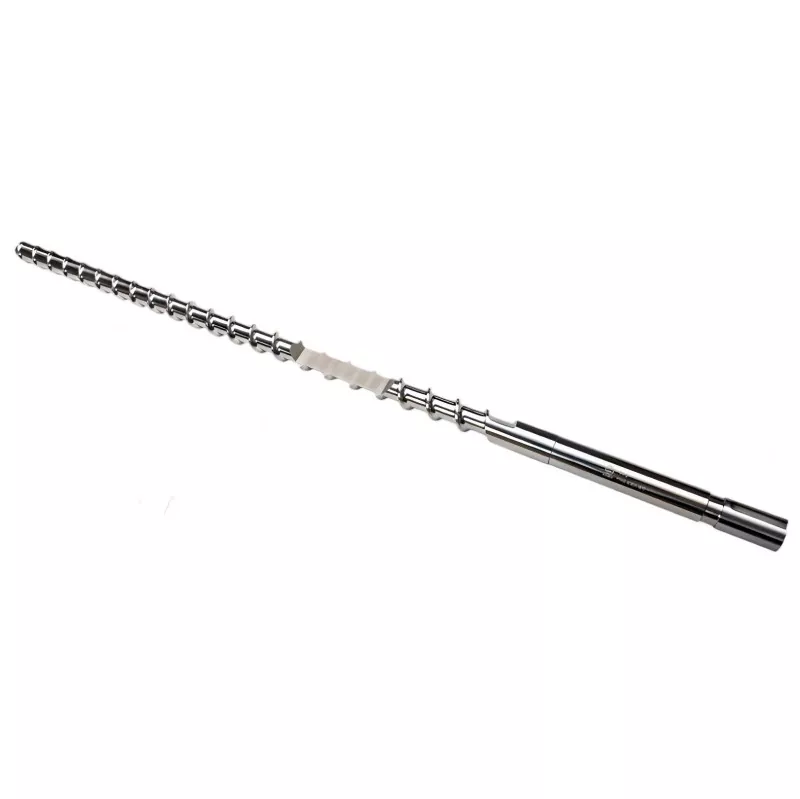
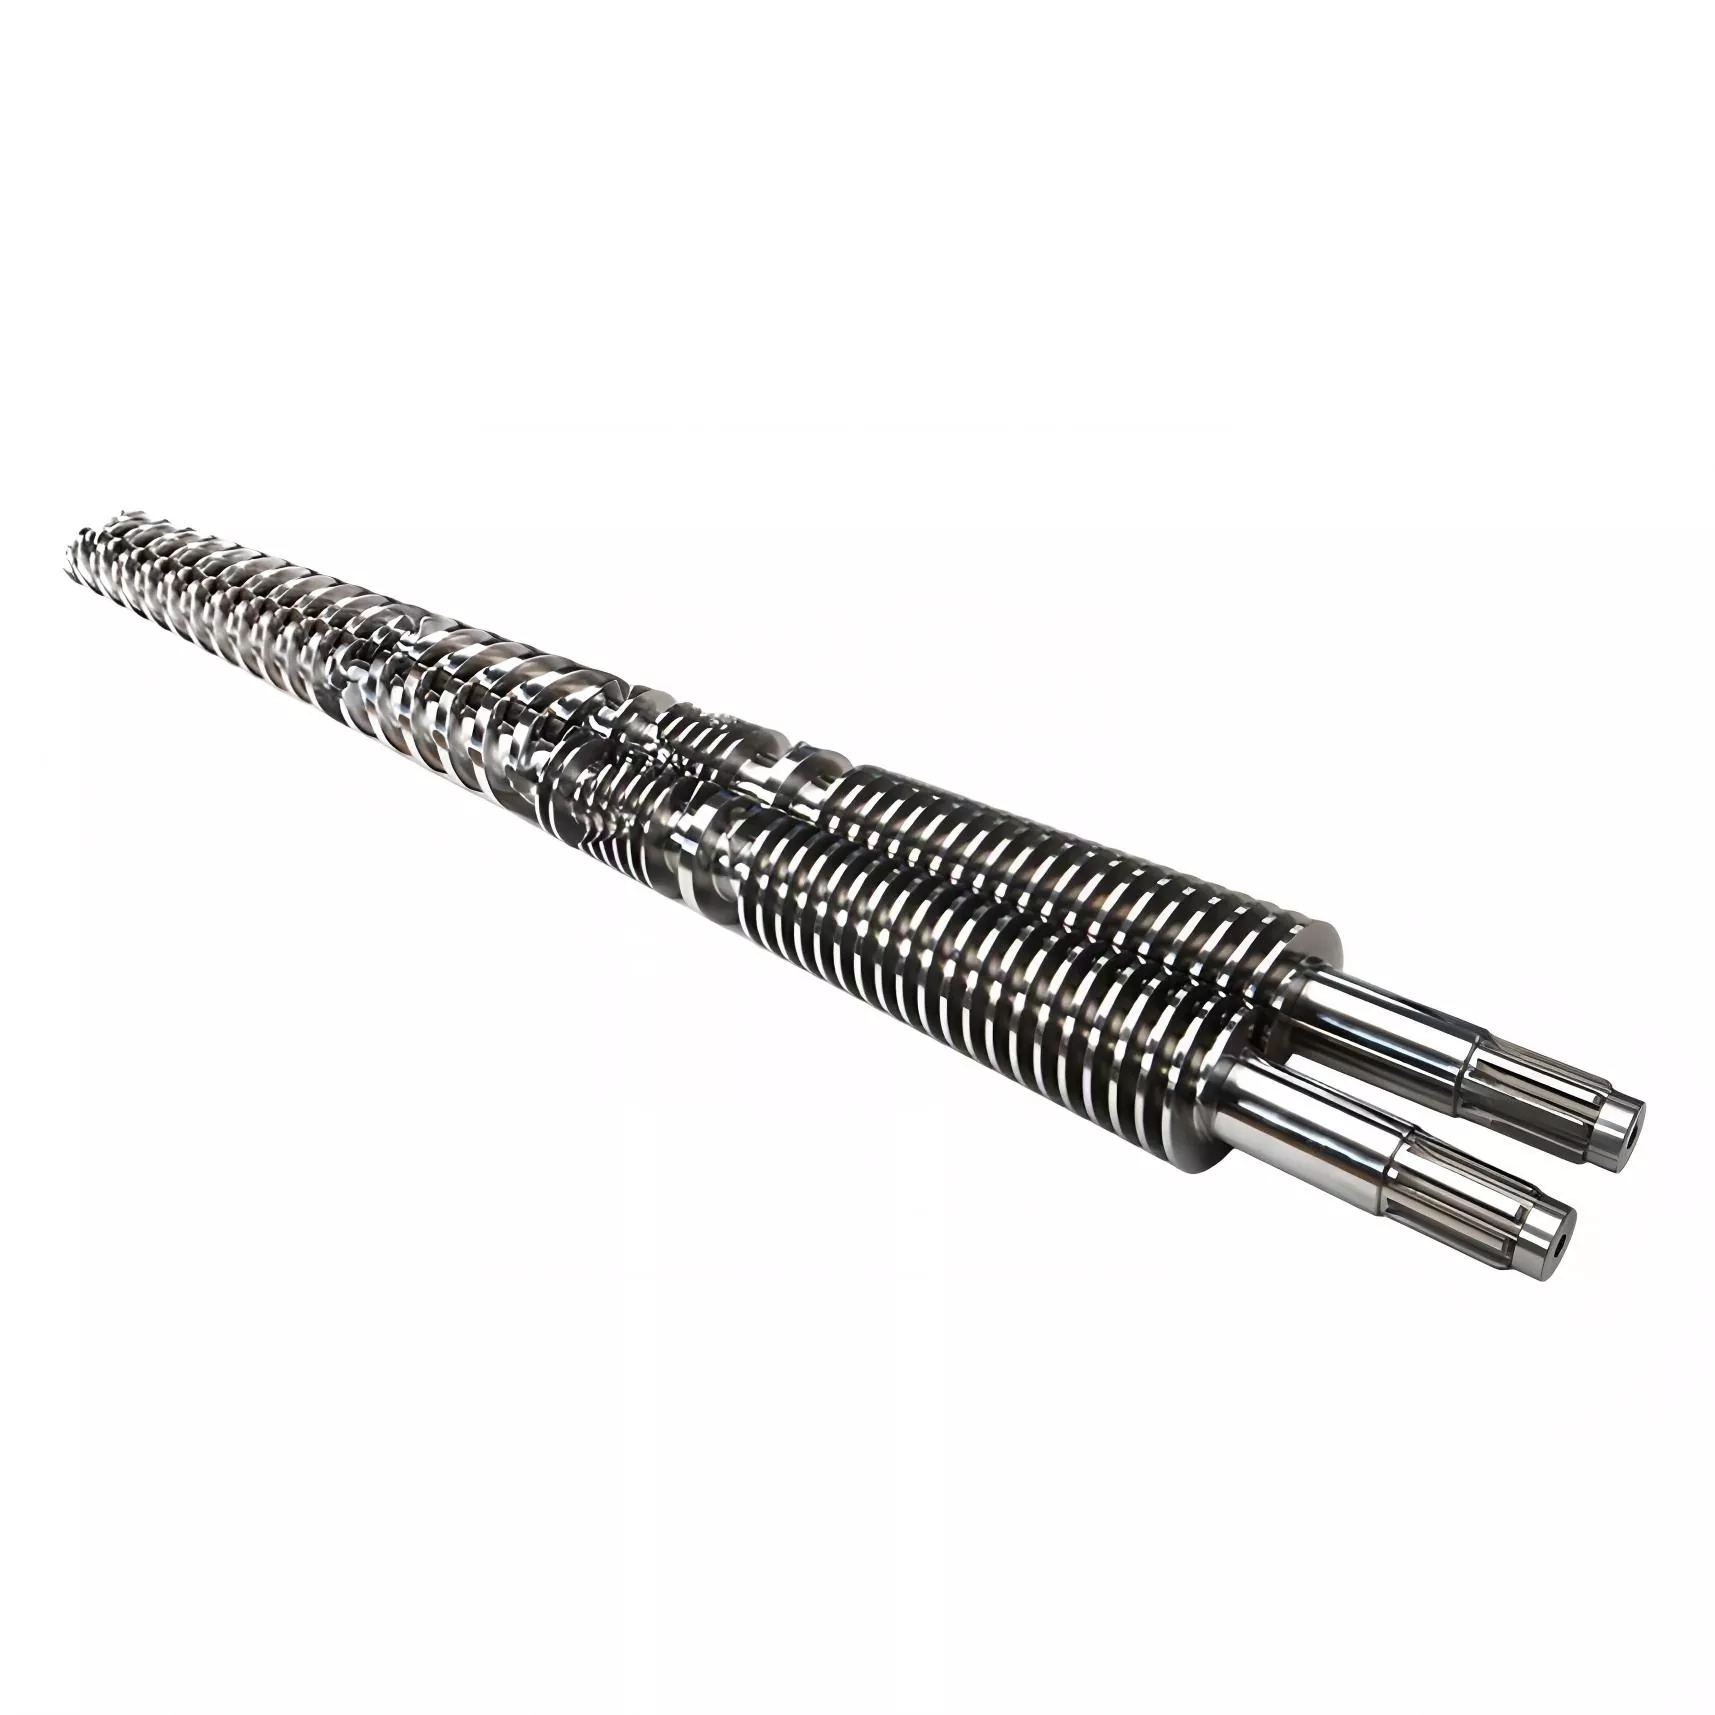
Wat maakt een conische dubbele schroef en cilinder betrouwbaar voor veeleisende kunststofextrusie?
A conische dubbele schroef en cilinderis een cruciaal onderdeel in veel kunststof extrusiesystemen, met name PVC-buizen, profielen, platen, platen, schuimplaten, WPC en andere veeleisende toepassingen. De taps toelopende geometrie zorgt voor progressieve compressie, transport, smelten en mengen tijdens het extrusieproces. Een betrouwbare productie hangt echter van veel meer af dan de basisvorm van de schroef en de cilinder. Materiaalkeuze, schroefgeometrie, cilinderconstructie, verwerkingsformulering, speling, temperatuurregeling en onderhoud hebben allemaal invloed op de prestaties.
Voor fabrikanten is de echte uitdaging vaak niet het vinden van een vervangende schroef en cilinder, maar het vinden van een combinatie die stabiel blijft onder feitelijke productieomstandigheden. Een hoog calciumcarbonaatgehalte, schurende additieven, gerecycled materiaal, corrosieve verbindingen, overmatig koppel en onjuiste uitlijning van de machine kunnen de slijtage versnellen en de productie verminderen. In deze gids worden de belangrijkste factoren uitgelegd waarmee kopers rekening moeten houden bij het beoordelen van een conische dubbele schroef en cilinder, en hoe de juiste specificatie de productieconsistentie en de levensduur van de apparatuur kan helpen verbeteren.

Inhoudsopgave
- Wat is een conische dubbele schroef en vat?
- Hoe ondersteunt de conische structuur extrusie?
- Waar worden conische dubbele schroef- en cilindersystemen gebruikt?
- Welke productieproblemen kunnen de juiste schroef en cilinder oplossen?
- Welke materialen en oppervlaktebehandelingen zijn belangrijk?
- Hoe beïnvloedt slijtage de extrusieprestaties?
- Hoe moeten kopers een conische dubbele schroef en cilinder specificeren?
- Hoe kan de levensduur worden verlengd?
- Controlelijst voor kopers
- Veelgestelde vragen
- Conclusie
1. Wat is een conische dubbele schroef en cilinder?
Een conische dubbele schroef en cilinder bestaat uit twee taps toelopende schroeven die in een bijpassende taps toelopende cilinder werken. In tegenstelling tot een parallel dubbelschroefsysteem, waarbij de schroefdiameter relatief constant blijft, verandert een conische configuratie geleidelijk in diameter langs de bewerkingsrichting.
Het grotere invoergedeelte biedt ruimte voor materiaalopname, terwijl het steeds kleinere stroomafwaartse gedeelte bijdraagt aan compressie en weekmaking. De twee schroeven werken samen om het materiaal te transporteren, comprimeren, mengen en smelten voordat het de matrijs bereikt.
Deze configuratie wordt in het bijzonder geassocieerd met de verwerking van PVC, omdat hard PVC gecontroleerde smelt- en weekmakingsomstandigheden vereist. Leveranciers uit de industrie specificeren gewoonlijk conische vaten met dubbele schroef voor PVC-buizen, profielen, platen, schuimplaten, pellets en aanverwante producten.
Belangrijk punt: De schroef en de cilinder moeten als één werkend systeem worden beschouwd. Schroefgeometrie, cilinderboring, speling, materiaalformulering en machineomstandigheden moeten samenwerken in plaats van onafhankelijk te worden geëvalueerd.
2. Hoe ondersteunt de conische structuur extrusie?
De taps toelopende geometrie creëert een voortdurend veranderende verwerkingsomgeving. Naarmate het materiaal zich voortbeweegt, verandert het beschikbare volume en ervaart het polymeer een toenemende mechanische interactie. Dit draagt bij aan compressie, smelten en homogenisatie.
De dubbele schroefconfiguratie creëert ook meerdere contactoppervlakken tussen het polymeer, de schroeven en de cilinder. Wanneer de geometrie correct is afgestemd op de formulering, kan deze interactie een uniforme plasticisering bevorderen terwijl de gecontroleerde materiaalbeweging behouden blijft.
Voeden Ontvangt en transporteert grondstoffen naar de verwerkingszone.
Compressie Progressieve geometrie verhoogt de materiaalverdichting naarmate de verwerking doorgaat.
Plastificeren Mechanische energie en gecontroleerde vatverwarming helpen de formulering om te zetten in een homogene smelt.
Afvoer Stabiele smeltdruk en uniforme materiaalconditie ondersteunen een consistente matrijsproductie.
Omdat elke toepassing een andere formulering en outputvereiste heeft, mag de schroefgeometrie niet eenvoudigweg worden geselecteerd door de buitendiameter aan te passen. Het materiaal, de vulling, het producttype, het machinemodel en de feitelijke bedrijfsomstandigheden hebben allemaal invloed op de juiste configuratie.
3. Waar worden conische dubbelschroef- en cilindersystemen gebruikt?
Conische dubbelschroefsystemen worden algemeen geassocieerd met PVC en andere profielgeoriënteerde extrusieprocessen. Veel voorkomende toepassingen zijn onder meer:
- PVC-buizen en fittingen
- PVC deur- en raamprofielen
- PVC-platen en -platen
- PVC-schuimplaten
- WPC-profielen en -platen
- SPC en aanverwante vloermaterialen
- Pelletiseren en compounderen van PVC
- Andere op maat gemaakte extrusieproducten
Verschillende leveranciers vermelden conische dubbelschroefsvaten voor de productie van buizen, profielen, platen, platen en WPC, terwijl de specificaties aanzienlijk kunnen variëren afhankelijk van het machineontwerp en de formulering.
| Sollicitatie | Typisch materiaal | Belangrijkste verwerkingsprobleem |
|---|---|---|
| PVC-buis | PVC / PVC-U | Stabiele weekmaker en output |
| PVC-profiel | Hard PVC | Smeltuniformiteit en maatvastheid |
| WPC-producten | PVC/PE + hout- of minerale vulstoffen | Schuring en thermische controle |
| Schuimbord | Op PVC gebaseerde formulering | Plastificerende en gecontroleerde smeltomstandigheden |
4. Welke productieproblemen kunnen de juiste schroef en cilinder oplossen?
Extrusieklanten kopen doorgaans geen schroef en cilinder simpelweg omdat een onderdeel het einde van zijn theoretische levensduur heeft bereikt. Vaak zit er een productieprobleem achter de vervangingsaanvraag.
Probleem: De output neemt geleidelijk af.
Mogelijke oorzaken zijn onder meer een grotere speling tussen de schroef en de cilinder, versleten vliegoppervlakken, veranderingen in de formulering of onstabiele voeding.
Probleem: Plasticisering wordt inconsistent.
De schroefgeometrie, het compressieprofiel, de temperatuurverdeling en de slijtageomstandigheden bieden mogelijk niet langer de beoogde verwerkingsomgeving.
Probleem: De productkwaliteit fluctueert.
Niet-uniform smelten of onstabiele druk kunnen bijdragen aan maatvariaties, oppervlaktedefecten en inconsistente producteigenschappen.
Probleem: Onderhoud komt frequent voor.
Een materiaal- of oppervlaktebehandeling die slecht is afgestemd op de formulering kan de slijtage versnellen, vooral als er sprake is van schurende vulstoffen.
Een vervanging zou daarom het bedieningsprobleem moeten aanpakken in plaats van simpelweg de afmetingen van een oud onderdeel te dupliceren. De beste specificatie is degene die past bij het daadwerkelijke materiaal, het productiedoel en de machineomgeving.
5. Welke materialen en oppervlaktebehandelingen zijn belangrijk?
Schroef- en cilindermetallurgie heeft een directe invloed op de duurzaamheid. Veel voorkomende opties zijn genitreerde staalsoorten, geharde gelegeerde staalsoorten en bimetaalconstructies. Voor zeer schurende of corrosieve toepassingen kunnen fabrikanten gespecialiseerde legeringen of geharde voeringen overwegen.
Openbaar beschikbare industriële specificaties tonen voorbeelden van materialen zoals 38CrMoAlA, SCM440 en andere gelegeerde staalsoorten, met nitreren, chroombehandeling of bimetaalconstructie, afhankelijk van de toepassing.
| Bouw | Potentieel voordeel | Typische overweging |
|---|---|---|
| Genitreerd staal | Goede oppervlaktehardheid en praktische kosten | Kan een upgrade vereisen voor zeer schurende formuleringen |
| Bimetaalvat | Verbeterde weerstand onder veeleisende omstandigheden | Hogere initiële productiekosten |
| Geharde legeringsconstructie | Geschikt voor toepassingen die een sterkere slijtvastheid vereisen | Materiaal moet afgestemd zijn op de verwerkingsomgeving |
| Vervangbare slijtvoering | Kan toekomstige vervanging van slijtageonderdelen vereenvoudigen | Vereist een compatibele loopconstructie en nauwkeurige installatie |
De juiste keuze hangt af van de formulering en niet alleen van de materiaalnaam. Calciumcarbonaat, glasvezel, talk, gerecyclede verbindingen en andere harde vulstoffen kunnen de schuurbelasting vergroten. Corrosieve verwerkingsomstandigheden kunnen een ander slijtagemechanisme veroorzaken.
6. Welke invloed heeft slijtage op de extrusieprestaties?
Slijtage is een van de belangrijkste redenen voor afnemende extrusieprestaties. De speling tussen de schroefvluchten en het vatoppervlak wordt zorgvuldig gecontroleerd in een nieuw systeem. Naarmate slijtage die speling vergroot, kan er meer materiaal achterwaarts rond de vluchtpunten stromen in plaats van efficiënt naar de matrijs te bewegen.
Het resultaat kan geleidelijk verschijnen: een lagere output bij dezelfde schroefsnelheid, een hogere energiebehoefte, een hogere smelttemperatuur, onstabiele druk of een inconsistente productkwaliteit. Ernstige slijtage kan ook het beoogde compressie- en weekmakingsgedrag van het systeem veranderen.
Veelvoorkomende slijtagebronnen
- Schurende minerale vulstoffen
- Glasvezel of andere harde versterking
- Hoge vulstofbelasting
- Gerecycled materiaal dat verontreinigende stoffen bevat
- Onjuiste speling tussen schroef en vat
- Verkeerde uitlijning of overmatige zijwaartse belasting
- Onjuiste temperatuurregeling
- Overbelasting of vreemd materiaal komt in de extruder terecht
Belangrijk is dat de slijtage niet altijd gelijkmatig is over het gehele conische profiel. Verschillende secties kunnen te maken krijgen met verschillende mechanische en chemische omstandigheden, dus inspectie moet het volledige werkgebied beoordelen in plaats van te vertrouwen op één enkel meetpunt.
7. Hoe moeten kopers een conische dubbele schroef en cilinder specificeren?
Een van de meest voorkomende aankoopfouten is het sturen van alleen een machinemodel of schroefdiameter naar een fabrikant. Die informatie is nuttig, maar wellicht niet voldoende om het juiste ontwerp te bepalen.
Een betrouwbaarder technisch onderzoek zou de volgende informatie moeten bevatten:
- Extruderfabrikant en machinemodel:Hiermee wordt de mechanische basisomhulling vastgesteld.
- Afmetingen schroef en vat:Vermeld diameter, lengte, tapsheid en relevante tekeningen indien beschikbaar.
- Verwerkt materiaal:Specificeer PVC, WPC, SPC of een andere formulering.
- Inhoud vulmiddel:Vermeld het percentage calciumcarbonaat of een ander vulmiddel, indien van toepassing.
- Doeluitvoer:Geef de vereiste productiesnelheid op in kg/u.
- Schroefsnelheid:Het werkelijke bedrijfstoerental helpt bij het bepalen van de verwerkingsomstandigheden.
- Temperatuurprofiel:De huidige vat- en smelttemperaturen kunnen operationele beperkingen aan het licht brengen.
- Huidige slijtagetoestand:Foto's, metingen of productiesymptomen kunnen helpen bij het diagnosticeren van het bestaande probleem.
- Producttype:Buis, profiel, plaat, plaat, vloerbedekking of een ander eindproduct.
- Vereiste levensduur:Dit helpt bepalen of standaard of verbeterde slijtagebescherming geschikt is.
| Informatie | Waarom het ertoe doet |
|---|---|
| Machinemodel | Bevestigt mechanische compatibiliteit |
| Materiaalformulering | Bepaalt verwerkings- en slijtagevereisten |
| Vulpercentage | Helpt bij het bepalen van de vereisten voor slijtvastheid |
| Outputvereiste | Beïnvloedt de schroefgeometrie en verwerkingscapaciteit |
| Draag geschiedenis | Helpt terugkerende faalmechanismen te identificeren |
Fabrikanten die gespecialiseerd zijn in de productie van schroeven en vaten op maat vragen vaak om tekeningen, monsters, afmetingen, machine-informatie en materiaalverwerkingsomstandigheden voordat ze een ontwerp bevestigen.
8. Hoe kan de levensduur worden verlengd?
Zelfs een goed vervaardigde conische dubbele schroef en cilinder kan voortijdige slijtage vertonen als de bedrijfsomstandigheden slecht worden gecontroleerd. Onderhoud moet daarom componentinspectie combineren met procesmanagement.
1. Bewaak de uitvoer
Recordproductiesnelheid bij consistente schroefsnelheid en formuleringsomstandigheden.
2. Controleer het koppel
Onverwachte veranderingen in het koppel kunnen wijzen op formulerings-, voedings- of mechanische problemen.
3. Inspecteer slijtage
Meet kritieke gebieden periodiek in plaats van te wachten op ernstig productieverlies.
4. Controletemperatuur
Stabiel temperatuurbeheer vermindert onnodige thermische stress en verwerkingsinstabiliteit.
5. Vermijd besmetting
Vreemde metalen of te harde verontreinigingen kunnen plotselinge mechanische schade veroorzaken.
6. Handhaaf de uitlijning
Correcte montage en uitlijning helpen plaatselijk contact en abnormale slijtage te voorkomen.
Regelmatige inspectie is vooral belangrijk bij het verwerken van formuleringen die schurende vulstoffen bevatten. Preventieve metingen kunnen veranderingen in de speling identificeren voordat deze een groot productieprobleem worden.
9. Controlelijst voor kopers
Voordat u een conische dubbele schroef en cilinder bestelt, dient u het volgende te bevestigen:
- ☐ Machinefabrikant en exact model bevestigd
- ☐ Schroef- en cilinderafmetingen geverifieerd
- ☐ Materiaalformulering verstrekt
- ☐ Vulstofgehalte en schurende bestanddelen geïdentificeerd
- ☐ Doelvermogen en bedrijfstoerental gespecificeerd
- ☐ Bestaand slijtagepatroon gedocumenteerd
- ☐ Vereiste slijtvastheid besproken
- ☐ Tekening, monster of gemeten afmetingen beschikbaar waar mogelijk
10. Veelgestelde vragen
Welke materialen worden gewoonlijk verwerkt met een conische dubbele schroef en cilinder?
Conische dubbelschroefsystemen komen vooral veel voor bij de PVC-verwerking, waaronder PVC-buizen, profielen, platen, schuimplaten en aanverwante producten. Ze kunnen ook worden gebruikt voor WPC, SPC en andere formuleringen als de schroefgeometrie en materialen correct zijn afgestemd op de toepassing.
Wat veroorzaakt voortijdige slijtage?
Schurende vulstoffen, hoge vulstofbelasting, corrosieve verwerkingsomstandigheden, vervuiling, overmatig koppel, onjuiste speling, slechte uitlijning en onstabiele bedrijfsomstandigheden kunnen allemaal bijdragen aan versnelde slijtage.
Is een bimetaalloop altijd nodig?
Niet noodzakelijkerwijs. De juiste constructie is afhankelijk van de formulering, het vulstofgehalte, de productieomstandigheden en de verwachte levensduur. Een standaard genitreerde constructie kan voor sommige toepassingen geschikt zijn, terwijl zeer schurende formuleringen slijtvastere oplossingen kunnen rechtvaardigen.
Hoe kan ik een vervangende conische dubbele schroef en cilinder bestellen?
Begin met het extrudermodel, de afmetingen van de schroef en de cilinder, de materiaalformulering, het vulpercentage, de beoogde output en de huidige bedrijfsomstandigheden. Tekeningen, monsters, foto's en slijtagemetingen kunnen de technische bevestiging nauwkeuriger maken.
Kunnen de schroef en het vat worden aangepast?
Ja. Aangepaste productie kan gebaseerd zijn op machinespecificaties, tekeningen, monsters, materiaalformulering en toepassingsvereisten. Maatwerk is vooral nuttig als de klant ongebruikelijke vulniveaus, specifieke productiedoelstellingen of terugkerende slijtageproblemen heeft.
Welke tekenen geven aan dat een schroef en cilinder mogelijk geïnspecteerd moeten worden?
Typische symptomen zijn onder meer een afnemende productie bij dezelfde schroefsnelheid, onstabiele druk, verhoogde smelttemperatuur, hoger koppel, inconsistente weekmaking, zichtbare productdefecten en abnormale slijtagesporen die tijdens onderhoud worden ontdekt.
11. Conclusie
Een conische dubbele schroef en cilinder is meer dan een paar vervangende componenten. Het is een kernonderdeel van het extrusiesysteem dat rechtstreeks invloed heeft op het materiaaltransport, de compressie, het weekmaken, het mengen, de drukstabiliteit en de productieconsistentie.
Voor kopers is de belangrijkste beslissing niet simpelweg het kiezen van de laagste aankoopprijs. De specificatie moet de feitelijke materiaalformulering, het vulstofgehalte, het machinemodel, het outputdoel, de bedrijfsomstandigheden en de verwachte levensduur weerspiegelen. Een goed op elkaar afgestemde schroef en cilinder kunnen onverwachte stilstand helpen verminderen, een stabiele productie handhaven en de onderhoudskosten op de lange termijn onder controle houden.
ZHOUSHAN GELUKKIG PLASTICS MACHINERY CO., LTD. richt zich op kunststof machineonderdelen en kan klanten ondersteunen die op zoek zijn naar conische dubbele schroef- en cilinderoplossingen op basis van hun apparatuur- en productievereisten. Door nauwkeurige machine-informatie, tekeningen, monsters en verwerkingsdetails te verstrekken, kunnen kopers de technische evaluatie efficiënter maken en een oplossing verkrijgen die beter is afgestemd op hun extrusietoepassing.
Heeft u een conische dubbele schroef- en cilinderoplossing nodig?
Of u nu een vervangend onderdeel, een slijtvaste configuratie of een op maat gemaakte schroef en cilinder voor PVC, WPC of andere extrusietoepassingen nodig heeft, het verstrekken van uw machinemodel, afmetingen en materiaalinformatie kan de technische evaluatie helpen versnellen.
Neem contact met ons opom uw extrusie-eisen mee te besprekenZHOUSHAN GELUKKIG PLASTICS MACHINERY CO., LTD.en vind een conische dubbele schroef- en cilinderconfiguratie die geschikt is voor uw productieomstandigheden.
Vorig :
-
Gerelateerd nieuws
- Hoe kunt u de juiste schroef kiezen voor de Chen Hsong-injectiemachine?
- Hoe verbetert een injectieschroefkop de weekmakerprestaties bij spuitgieten?
- Hoe verbetert een spuitgietschroefvat de spuitgietprestaties?
- Hoe verbetert de bimetaalschroef van injectiemachines de prestaties van de kunststofverwerking?
- Hoe verbetert een vat voor Chen Hsong-injectiemachine de spuitgietprestaties?
- Wat maakt vat voor YIZUMI-injectiemachine essentieel voor betere kunststofproductieprestaties?
Laat een bericht achter