Hoe verbetert een injectieschroefkop de weekmakerprestaties bij spuitgieten?
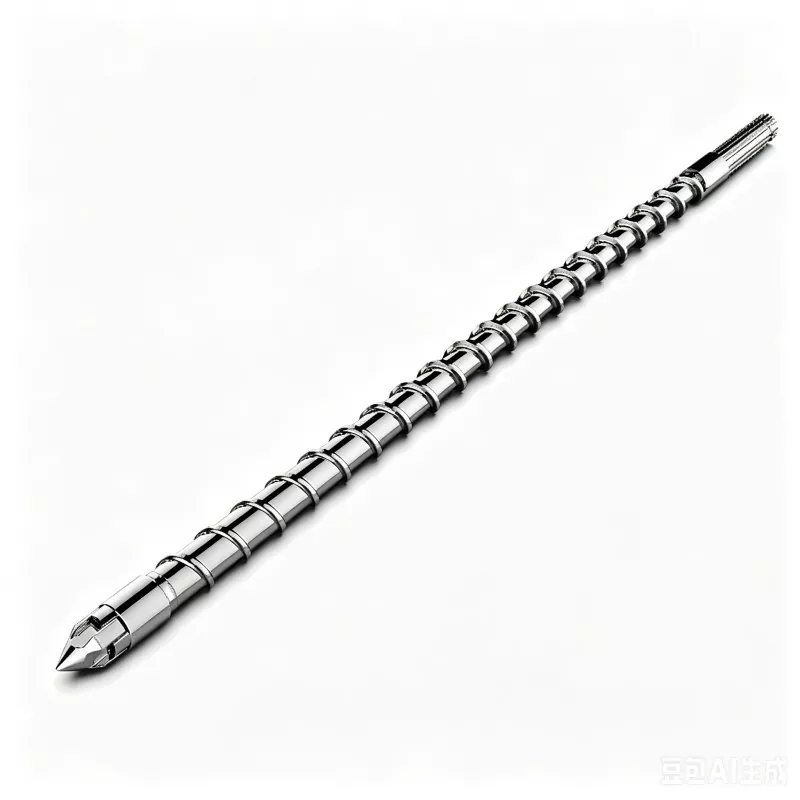
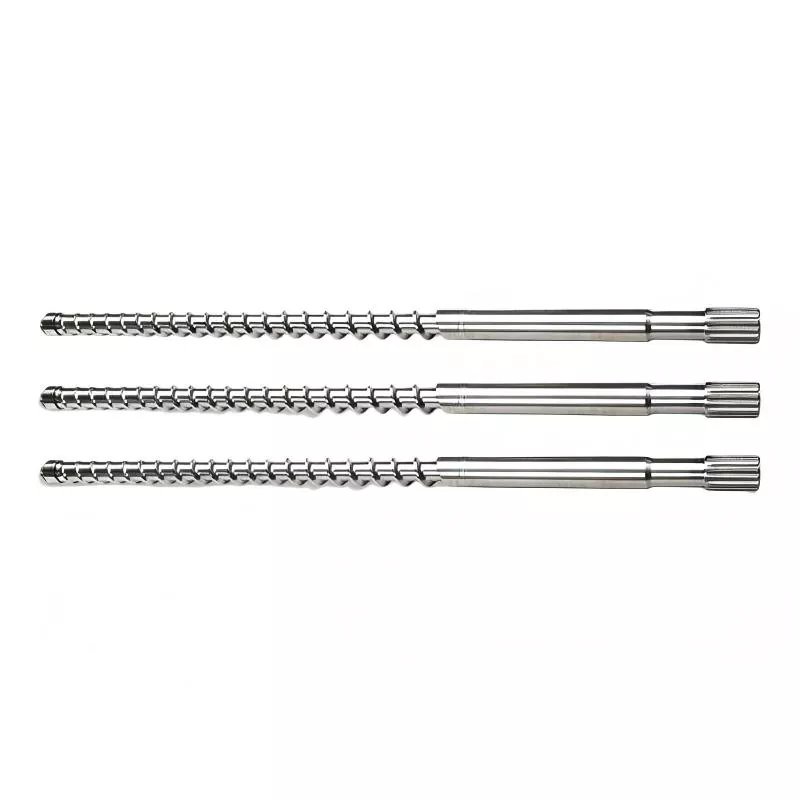
Eeninjectie schroef kopis een klein maar cruciaal onderdeel van een spuitgietschroefsamenstel. Het regelt de stroom gesmolten plastic tijdens het injecteren, helpt ongewenste terugstroming tijdens de houd- en injectiefasen te voorkomen en draagt bij aan een consistente smeltdruk en shotkwaliteit. Wanneer de schroefkop onjuist is ontworpen, slecht is afgestemd op het materiaal of buiten aanvaardbare grenzen is versleten, kunnen fabrikanten te maken krijgen met een onstabiele injectiedruk, een inconsistent schotgewicht, een slechte menging, overmatige materiaallekkage en een langere productie-uitval. Deze gids legt de structuur, het werkingsprincipe, materiaaloverwegingen, veelvoorkomende problemen, onderhoudsvereisten en selectiecriteria voor injectieschroefkoppen uit, waardoor gietprofessionals beter geïnformeerde beslissingen kunnen nemen en de betrouwbaarheid van de machine kunnen verbeteren.
Inhoudsopgave
- Waarom is de kop van de injectieschroef zo belangrijk?
- Wat is de structuur van een injectieschroefkop?
- Hoe werkt een injectieschroefkop?
- Welke prestatieproblemen kan een slechte schroefkop veroorzaken?
- Welke materialen worden gebruikt voor injectieschroefkoppen?
- Hoe kunnen fabrikanten de juiste injectieschroefkop selecteren?
- Wat veroorzaakt slijtage van de injectieschroefkop?
- Hoe kan de levensduur van de injectieschroefkop worden verlengd?
- Overwegingen bij het ontwerp van de injectieschroefkop per toepassing
- Gids voor het oplossen van problemen met injectieschroefkoppen
- Veelgestelde vragen
- Laatste gedachten
Waarom is de kop van de injectieschroef zo belangrijk?
In een spuitgietmachine is de schroef verantwoordelijk voor het transporteren, smelten, mengen en injecteren van kunststofmateriaal in een mal. Hoewel er normaal gesproken veel aandacht wordt besteed aan de geometrie van de schroef, de staat van de loop en verwarmingssystemen, is de...injectie schroef kopis net zo belangrijk omdat het zich aan de voorkant van de schroefconstructie bevindt en de smeltstroom tijdens het injecteren en plastificeren rechtstreeks beïnvloedt.
De schroefkop werkt samen met componenten zoals de keerring, drukring en schroefpunt om een effectief terugslagsysteem te creëren. Tijdens het weekmaken draait de schroef en beweegt gesmolten materiaal naar de voorkant van het vat. Tijdens het injecteren beweegt de schroef naar voren en helpt het schroefkopsamenstel het gesmolten polymeer onder controle te houden, zodat het materiaal met voorspelbare druk en volume in de mal wordt afgeleverd.
Een goed ontworpen schroefkop kan bijdragen aan:
- Stabielere injectiedruk
- Betere herhaalbaarheid van shot tot shot
- Verminderde terugstroming van de smelt
- Een consistenter schotgewicht
- Verbeterde weekmakerefficiëntie
- Betere controle over gesmolten materiaal
- Verminderde materiaallekkage rond de keerring
- Lager risico op vroegtijdig falen van componenten
Voor fabrikanten die precisiecomponenten, verpakkingsproducten, auto-onderdelen, medische producten, huishoudelijke artikelen of technische kunststofcomponenten produceren, kunnen deze voordelen rechtstreeks van invloed zijn op de productkwaliteit en productiekosten.
Wat is de structuur van een injectieschroefkop?
Een injectieschroefkop is niet zomaar een enkel stuk metaal. Afhankelijk van het machineontwerp en de toepassingsvereisten kan de front-end-montage meerdere op elkaar afgestemde componenten bevatten. Hun afmetingen, oppervlakteconditie, materiaal en toleranties moeten samenwerken om een gecontroleerde smeltbeweging te behouden.
| Onderdeel | Primaire functie | Belang |
|---|---|---|
| Schroefkop/schroefpunt | Verbindt de voorkant van de schroef met de terugslagklep en geleidt de smeltstroom | Hoog |
| Controleer ring | Helpt de achterwaartse beweging van gesmolten plastic tijdens injectie te beperken | Zeer hoog |
| Stuwring | Ondersteunt de keerring en draagt bij aan de stabiliteit van de montage | Hoog |
| Afdichtende oppervlakken | Help ongecontroleerde materiaallekkage te verminderen | Hoog |
| Schroefdraadverbinding | Bevestigt de front-endcomponenten aan de schroef | Hoog |
De exacte configuratie varieert afhankelijk van het type injectiemachine, de schroefdiameter, het schroefontwerp, de polymeereigenschappen en de productievereisten. Daarom wordt het vervangen van een schroefkop alleen op basis van het uiterlijk niet aanbevolen. Dimensionale compatibiliteit en toepassingsomstandigheden moeten samen worden geëvalueerd.
Hoe werkt een injectieschroefkop?
De injectiecyclus kan in verschillende fasen worden vereenvoudigd en de rol van de schroefkop verandert gedurende het hele proces.
1. Plastificeerfase
Tijdens het weekmaken draait de schroef in het verwarmde vat. Plastic pellets worden voorwaarts getransporteerd, terwijl hitte en mechanische afschuiving het vaste materiaal in een gesmolten toestand transformeren.
Terwijl gesmolten plastic zich ophoopt voor de schroef, beweegt de schroef naar achteren om het vereiste shotvolume te creëren. Het geheel van schroefkop en keerring moet ervoor zorgen dat de smelt efficiënt naar voren kan bewegen, terwijl het juiste afdichtingsgedrag behouden blijft.
2. Injectiefase
Wanneer de injectie begint, stopt de schroef met draaien en beweegt hij naar voren. Het schroefkopsamenstel werkt samen met de keerring om de omgekeerde beweging van de smelt te verminderen.
Als er sprake is van overmatige terugstroming, kan de werkelijke hoeveelheid materiaal die de mal binnenkomt afwijken van het beoogde shotvolume. Dit kan resulteren in een inconsistente vulling, variaties in het gewicht van het onderdeel, instabiliteit van de afmetingen of korte shots.
3. Drukfase vasthouden
Nadat de holte is gevuld, wordt houddruk uitgeoefend om de krimp van het polymeer te compenseren. Het schroefkopsamenstel moet tijdens deze fase een stabiele smeltbeheersing behouden.
Een versleten of slecht afgestemd terugslagsysteem kan drukverlies veroorzaken. In veeleisende toepassingen kunnen zelfs relatief kleine variaties zichtbaar worden als verschillen in productafmetingen of gewicht.
4. Herstelfase
Na het injecteren en vasthouden draait de schroef opnieuw om het volgende schot voor te bereiden. Het schroefkopsamenstel keert terug naar zijn weekmakende functie, waardoor het systeem de cyclus kan herhalen.
Deze herhaalde beweging betekent dat de schroefkop tijdens lange productieruns aanzienlijke mechanische en thermische spanningen kan ervaren.
Welke prestatieproblemen kan een slechte schroefkop veroorzaken?
Wanneer een injectieschroefkop niet past bij de machine of het materiaal, kunnen productieproblemen geleidelijk ontstaan in plaats van onmiddellijk. Dit maakt een nauwkeurige diagnose bijzonder belangrijk.
| Waargenomen probleem | Mogelijk probleem met de schroefkop | Potentieel productie-effect |
|---|---|---|
| Onstabiel schotgewicht | Lekkage van de controlering of te grote speling | Variabel productgewicht |
| Fluctuatie van de injectiedruk | Inconsequente afdichting of slijtage | Onstabiele vulomstandigheden |
| Langere hersteltijd | Onjuiste stromingseigenschappen of slijtage | Lagere productiviteit |
| Materiaallekkage | Beschadigde afdichtingsvlakken | Materiaalverspilling en drukverlies |
| Onvolledige vulling | Terugstroming of onvoldoende smeltcontrole | Korte shots of defecten |
| Zwarte vlekken of vervuiling | Oppervlakteschade of aangetaste materiaalophoping | Uiterlijke gebreken |
Het is belangrijk om te voorkomen dat u voor elk vormprobleem onmiddellijk de schroefkop de schuld geeft. Vattemperatuur, schroefsnelheid, tegendruk, materiaalvochtigheid, schimmelconditie, injectiesnelheid en machinebesturingsparameters kunnen ook soortgelijke symptomen veroorzaken. Een systematische inspectie is daarom betrouwbaarder dan het vervangen van componenten op basis van een enkel symptoom.
Welke materialen worden gebruikt voor injectieschroefkoppen?
Materiaalkeuze heeft een grote invloed op de levensduur van een injectieschroefkop. Verschillende polymeren veroorzaken verschillende niveaus van slijtage, corrosie, blootstelling aan hitte en mechanische spanning.
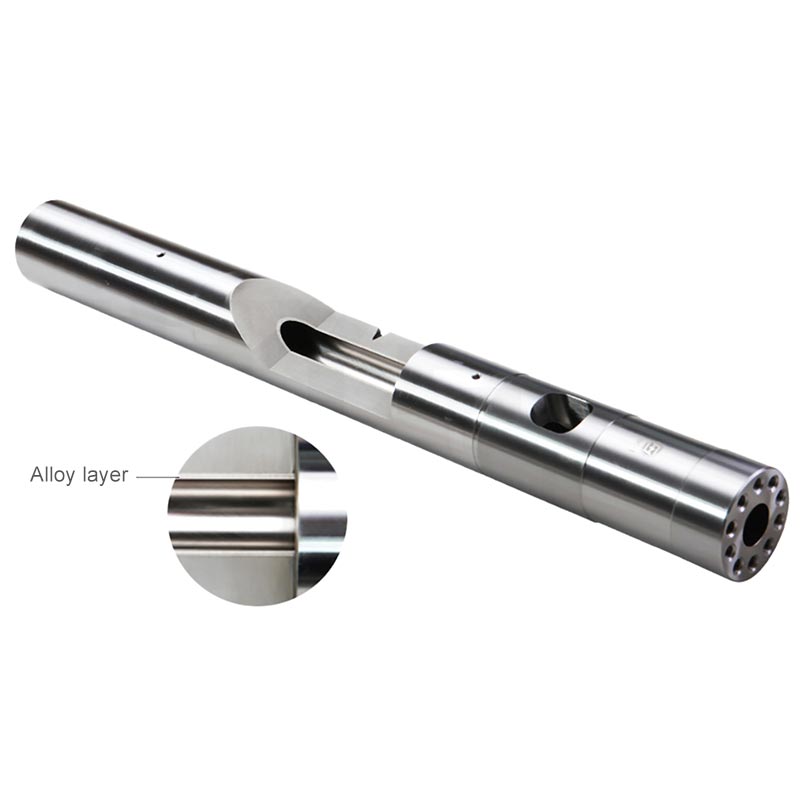
Veel voorkomende technische benaderingen omvatten het gebruik van gelegeerd staal met een geschikte warmtebehandeling, genitreerde oppervlakken, geharde componenten of gespecialiseerde slijtvaste materialen voor veeleisende toepassingen.
| Materiaal / behandelingsaanpak | Typisch voordeel | Potentiële toepassing |
|---|---|---|
| Gelegeerd staal | Goede sterkte en bewerkbaarheid | Algemeen spuitgieten |
| Genitreerd staal | Verbeterde oppervlaktehardheid en slijtvastheid | Standaard en matig schurende materialen |
| Gehard staal | Hogere weerstand tegen mechanische slijtage | Langlopende productie |
| Corrosiebestendige materialen | Betere weerstand tegen corrosieve polymeren | PVC en chemisch agressieve toepassingen |
| Speciale slijtvaste legeringen | Verbeterde weerstand tegen ernstige slijtage | Glasgevulde of mineraalgevulde polymeren |
Materialen die glasvezel, minerale vulstoffen, vlamvertragers of andere additieven bevatten, kunnen de slijtage van componenten versnellen. In deze gevallen biedt een standaard schroefkop mogelijk niet de gewenste levensduur.
Hoe kunnen fabrikanten de juiste injectieschroefkop selecteren?
Het selecteren van een injectieschroefkop moet beginnen met de feitelijke bedrijfsomstandigheden en niet alleen met het machinemerk of de schroefdiameter.
Belangrijke factoren zijn onder meer:
- Machinespecificaties:Bevestig de schroefdiameter, cilinderafmetingen, verbindingsafmetingen en montagevereisten aan de voorkant.
- Kunststof materiaal:Bepaal of het polymeer standaard, van technische kwaliteit, gevuld, versterkt, corrosief of zeer schurend is.
- Productievolume:Het continugieten in grote volumes stelt hogere eisen aan slijtvastheid en maatvastheid.
- Injectiedruk:Toepassingen met hogere druk vereisen componenten met geschikte mechanische sterkte en maatnauwkeurigheid.
- Temperatuur:De verwerkingstemperatuur beïnvloedt de thermische spanning en het materiaalgedrag.
- Schotgrootte:De schroefkop moet geschikt zijn voor de werkelijke injectievereisten van de machine.
- Onderhoudsgeschiedenis:Eerdere slijtagepatronen kunnen waardevolle informatie opleveren bij het selecteren van een vervanging.
- Vereiste levensduur:Een goedkoop onderdeel is niet noodzakelijkerwijs economisch als frequente vervanging productiestilstand veroorzaakt.
Een betrouwbare leverancier moet tekeningen, afmetingen, machine-informatie, materiaalspecificaties en bedrijfsomstandigheden kunnen beoordelen voordat hij een onderdeel aanbeveelt.
Wat veroorzaakt slijtage van de injectieschroefkop?
Slijtage is een van de meest voorkomende redenen voor vervanging van de injectieschroefkop. De mate van slijtage kan echter dramatisch variëren tussen toepassingen.
Materiaal slijtage
Met glas gevulde kunststoffen en met mineralen gevulde polymeren kunnen aanzienlijk schurender zijn dan conventioneel polypropyleen of polyethyleen. Continue verwerking kan kritische oppervlakken geleidelijk beschadigen.
Corrosie
Sommige polymeren, additieven en verwerkingsomstandigheden kunnen corrosieve omgevingen creëren. Corrosie kan de afdichtingsoppervlakken en de maatnauwkeurigheid aantasten.
Overmatige temperatuur
Werken buiten het aanbevolen temperatuurbereik kan de materiaaldegradatie versnellen en de thermische spanning op de schroefconstructie vergroten.
Onjuiste montage
Onjuiste installatie, onvoldoende reiniging, beschadigde schroefdraad of onjuist vastdraaien kan leiden tot ongelijkmatige belasting en voortijdige schade aan onderdelen.
Onvoldoende onderhoud
Ophoping van resten kan de beweging en afdichting van componenten verstoren. Regelmatige inspectie is vooral belangrijk bij machines die continu draaien of schurende materialen verwerken.
Hoe kan de levensduur van de injectieschroefkop worden verlengd?
Preventief onderhoud is over het algemeen kosteneffectiever dan wachten tot ernstige slijtage de productie beïnvloedt.
- Inspecteer de schroefkop en keerring op vaste tijdstippen.
- Meet kritische afmetingen in plaats van alleen te vertrouwen op visuele inspectie.
- Reinig polymeerresten tijdens gepland onderhoud.
- Controleer de afdichtingsoppervlakken op krassen, putjes of abnormale slijtage.
- Inspecteer de schroefdraad en verbindingsgebieden op schade.
- Houd veranderingen in de injectiedruk en het schotgewicht in de gaten.
- Registreer de hersteltijd en wijzigingen in de vormcyclus.
- Besteed speciale aandacht aan met glas gevulde en andere schurende materialen.
- Gebruik de juiste installatieprocedures bij het vervangen van componenten.
- Houd gegevens bij over de vervanging van componenten en de bedrijfsomstandigheden.
Een van de nuttigste onderhoudsindicatoren is een geleidelijke verandering in de consistentie van het vormstuk. Als de machine voorheen stabiele schotgewichten produceerde, maar steeds meer variatie begint te vertonen, moet de schroef- en terugslagconstructie worden opgenomen in het inspectieproces.
Overwegingen bij het ontwerp van de injectieschroefkop per toepassing
Er bestaat geen enkele schroefkopconfiguratie die ideaal is voor elke spuitgiettoepassing. De productievereisten kunnen aanzienlijk variëren.
| Sollicitatie | Belangrijkste uitdaging | Belangrijke overweging |
|---|---|---|
| Basiskunststoffen | Hoog productievolume | Betrouwbare afdichting en economische levensduur |
| Technische kunststoffen | Hogere verwerkingstemperaturen | Thermische stabiliteit en maatnauwkeurigheid |
| Met glas gevulde kunststoffen | Hoge slijtage | Verbeterde slijtvastheid |
| PVC-verwerking | Corrosieve verwerkingsomgeving | Geschikte corrosiebestendige materialen |
| Precisiecomponenten | Strikte shot-tot-shot-consistentie | Nauwkeurige afmetingen en stabiele afdichting |
| Productie met hoog volume | Lange continue gebruiksduur | Duurzaamheid en voorspelbare onderhoudsintervallen |
Dit is de reden waarom ervaren fabrikanten van componenten normaal gesproken de volledige werkomgeving beschouwen in plaats van de schroefkop als een geïsoleerd vervangingsonderdeel te behandelen.
Gids voor het oplossen van problemen met injectieschroefkoppen
Wanneer de vormkwaliteit plotseling verandert, kan de volgende diagnostische reeks helpen het probleem te verkleinen.
- Controleer de variatie in het schotgewicht.Vergelijk meerdere opeenvolgende vormdelen.
- Controleer de injectiedruk.Zoek naar ongebruikelijke drukveranderingen onder verder stabiele omstandigheden.
- Controleer het herstelgedrag.Een onverwachte verlenging van de hersteltijd kan wijzen op veranderingen in de weekmakerprestaties.
- Inspecteer de terugslagconstructie.Let op slijtage, krassen, vervorming of materiaalophoping.
- Meet kritische spelingen.Vertrouw niet uitsluitend op visuele inspectie.
- Beoordeel de materiële omstandigheden.Controleer of de hars of additieven recentelijk zijn gewijzigd.
- Verwerkingsparameters bekijken.Bevestig de instellingen voor temperatuur, schroefsnelheid, tegendruk en injectie.
- Vergelijk historische onderhoudsgegevens.Eerdere slijtagepatronen kunnen terugkerende problemen aan het licht brengen.
Als hetzelfde probleem zich blijft voordoen nadat de procesparameters zijn geverifieerd, wordt een gedetailleerde inspectie van de schroef, cilinder, schroefkop en keerring aanbevolen.
Veelgestelde vragen
Wat is een injectieschroefkop?
Een injectieschroefkop is het front-end onderdeel van een spuitgietschroefsamenstel. Het werkt samen met de controlering en gerelateerde componenten om de stroom gesmolten plastic te beheersen tijdens de fases van het plastificeren, injecteren en vasthouden van druk.
Waarom verslijt de kop van een injectieschroef?
Veel voorkomende oorzaken zijn schurende kunststoffen, glasvezels, minerale vulstoffen, corrosieve materialen, hoge temperaturen, onjuiste montage, onvoldoende onderhoud en lange bedrijfscycli.
Hoe weet ik wanneer een injectieschroefkop vervangen moet worden?
Waarschuwingssignalen kunnen bestaan uit onstabiel schotgewicht, fluctuaties in de injectiedruk, verhoogde materiaalterugstroom, inconsistente vormkwaliteit, abnormaal herstelgedrag, zichtbare oppervlakteschade en overmatige speling van componenten. Er moet waar mogelijk gebruik worden gemaakt van maatmetingen om slijtage te bevestigen.
Kan een injectieschroefkop op maat worden gemaakt?
Ja. Schroefkoppen kunnen worden vervaardigd volgens machinespecificaties, tekeningen, afmetingen, materiaalvereisten, verwerkingsomstandigheden en toepassingsbehoeften. Maatwerk kan vooral nuttig zijn wanneer een standaard vervanging niet voldoende slijtvastheid of maatcompatibiliteit biedt.
Zijn schroefkoppen voor schurende kunststoffen anders?
Er kunnen verschillende materiaalkeuzes, warmtebehandelingen, oppervlaktebehandelingen of ontwerpoverwegingen nodig zijn. Glasgevulde en mineraalgevulde polymeren kunnen aanzienlijk grotere slijtage veroorzaken dan veel ongevulde kunststoffen.
Heeft de schroefkop invloed op de consistentie van de opname?
Ja. De schroefkop en de terugslagconstructie beïnvloeden hoe effectief gesmolten plastic tijdens het injecteren wordt gecontroleerd. Overmatige lekkage of slijtage kan bijdragen aan variatie in het schotgewicht en inconsistente vormomstandigheden.
Hoe vaak moet een injectieschroefkop worden geïnspecteerd?
Er is geen universeel inspectie-interval omdat slijtage afhankelijk is van materiaal, temperatuur, productievolume, machineontwerp en bedrijfsomstandigheden. Bij toepassingen met grote volumes of schurende toepassingen is doorgaans een frequentere inspectie vereist.
Welke informatie moet worden verstrekt bij het bestellen van een vervanging?
Nuttige informatie omvat machinemodel, schroefdiameter, schroeftekening, afmetingen van de schroefkop, kunststofmateriaal, additieven of vulstoffen, verwerkingstemperatuur, productietoepassing en eventuele bekende slijtageproblemen. Het verstrekken van nauwkeurige technische informatie helpt compatibiliteitsrisico's te verminderen.
Laatste gedachten
Deinjectie schroef kopkan een relatief compact onderdeel zijn, maar de invloed ervan op de stabiliteit van het spuitgieten is aanzienlijk. Een goed ontwerp en onderhoud van de schroefkop kan helpen gesmolten plastic onder controle te houden, de terugstroming te verminderen, een consistent schotgewicht te ondersteunen en de betrouwbaarheid van het algehele injectiesysteem te verbeteren.
Voor fabrikanten die last hebben van een onstabiel schotgewicht, drukschommelingen, voortijdige slijtage of terugkerende vormdefecten, verdienen de schroefkop en de keerring zorgvuldige aandacht. In plaats van componenten uitsluitend op uiterlijk of prijs te vervangen, is het beter om de machineafmetingen, polymeereigenschappen, verwerkingsomstandigheden, slijtagepatronen en verwachte productielevensduur samen te beoordelen.
ZHOUSHAN GELUKKIG PLASTICS MACHINERY CO., LTD.richt zich op kunststof machineonderdelen en kan technische ondersteuning bieden aan klanten die op zoek zijn naar geschikte injectieschroefkopoplossingen. Of u nu een standaard vervanging, een slijtvaste oplossing of een onderdeel nodig heeft dat is vervaardigd volgens specifieke tekeningen en toepassingsvereisten, het selecteren van de juiste configuratie kan onverwachte stilstand helpen verminderen en de productiestabiliteit op de lange termijn verbeteren.
Heeft u een betrouwbare injectieschroefkop nodig voor uw vormmachine? ContactZHOUSHAN GELUKKIG PLASTICS MACHINERY CO., LTD. met uw machinemodel, schroefafmetingen, materiaalinformatie, tekeningen of toepassingsvereisten. Ons team helpt u graag bij het beoordelen van de juiste oplossing en biedt professionele ondersteuning bij uw spuitgietproject.
Gerelateerd nieuws
- Wat is een halogeenvrije schroef en waarom is dit van belang bij de kunststofverwerking?
- Wat maakt een conische dubbele schroef en cilinder betrouwbaar voor veeleisende kunststofextrusie?
- Hoe kunt u de juiste schroef kiezen voor de Chen Hsong-injectiemachine?
- Hoe verbetert een spuitgietschroefvat de spuitgietprestaties?
- Hoe verbetert de bimetaalschroef van injectiemachines de prestaties van de kunststofverwerking?
- Hoe verbetert een vat voor Chen Hsong-injectiemachine de spuitgietprestaties?
Laat een bericht achter
Nieuwe Producten


Nieuwsaanbevelingen